
电池模组激光焊接机的功率调整范围是多少?
电池模组激光焊接机的功率调整范围,常规是10%到100%连续可调。这个指标看着不起眼,实际直接决定了设备能不能适配你产线上不同工序、不同材料的焊接需求。很多人买设备只盯着大的功率看,觉得功率越大越好,其实真正影响使用体验的是功率能不能精准调到合适的区间。
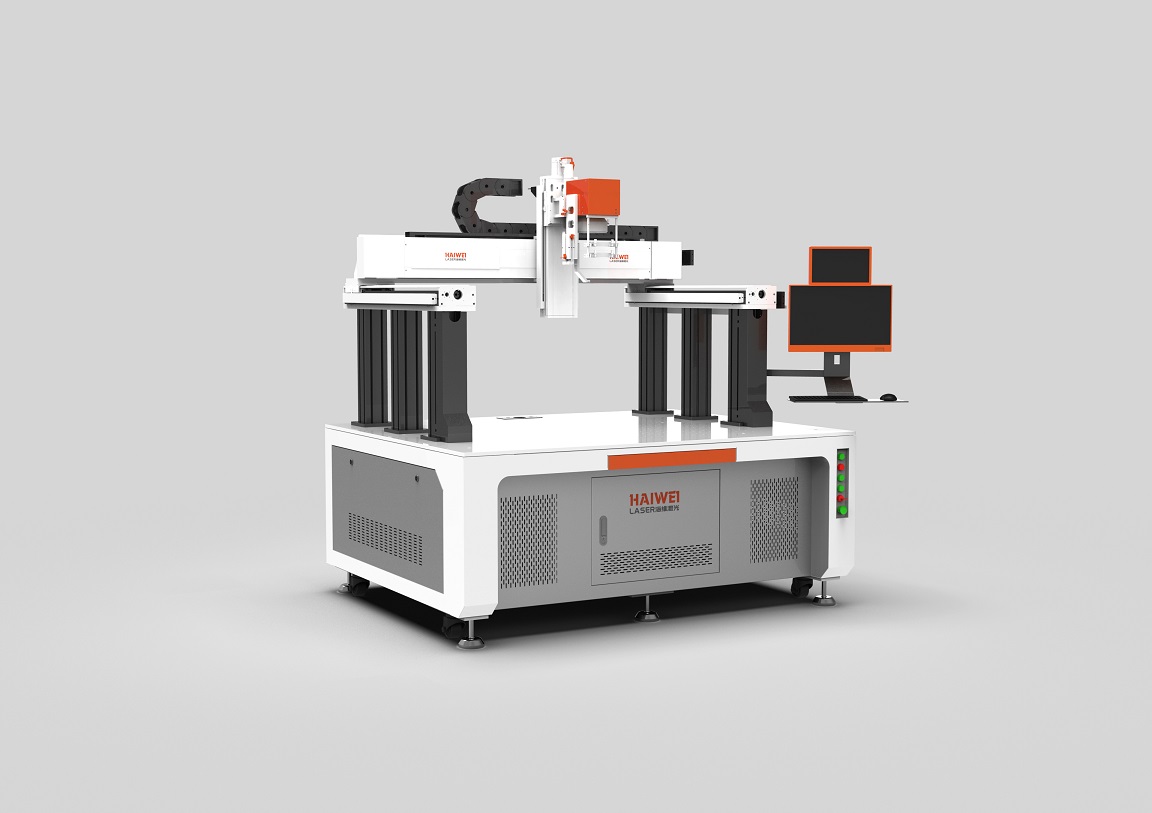
不同工序需要的功率差很多
锂电池模组焊接涉及极耳、汇流排、连接片、壳体封口等多个部位,每个部位对功率的要求都不一样。比如0.2mm的铜极耳叠焊,只需要200到400W的脉冲输出就够了,功率太大直接烧穿;
而1.5mm的铝侧板或者厚汇流排焊接,需要1200到3000W的连续输出才能保证熔深。如果设备功率只能在大区间内粗调,那要么焊薄料容易烧穿,要么焊厚料熔深不够,一台设备根本没法覆盖多种工艺。
10%到100%可调意味着什么
以一台3000W的电池模组激光焊接机为例,10%到100%可调意味着你可以从300W开始,以很小的步进一直调到3000W。
焊薄料极耳的时候调到低功率段,焊厚汇流排的时候调到中高功率段,一台设备就能覆盖从精细点焊到连续满焊的多种场景,不用为了不同工序买好几台不同功率的设备,产线投入成本能省不少。
功率稳定性同样重要
光能调还不够,调完之后输出要稳定。如果功率波动太大,同一批焊出来的焊点熔深不一致,轻则导电性能不达标,重则出现虚焊影响电池模组安全性。
好的设备功率稳定性可以控制在±1%到±2%以内,长时间连续焊接也不会出现明显漂移。另外建议选购的时候留10%到15%的功率余量,不要长期满负荷运行,这样激光器寿命更长,后期维护成本也更低。
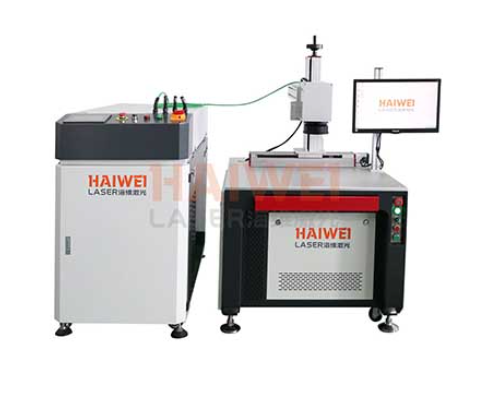
海维激光专注新能源锂电焊接设备研发制造,生产的电池模组激光焊接机的功率调控体系经过大量产线验证。可配合客户提前完成工艺试样测试,设备进场后安排工程师上门调试培训。生产期间遇到工艺或者设备相关问题,技术团队及时跟进处理,保障锂电池产线平稳持续生产。
 扫一扫添加微信