
激光锡焊机加工过程中如何控制焊点质量
焊点质量是电子组装中最基础也最关键的指标之一。一个看似微小的虚焊或空洞,可能导致整块电路板在后续测试或使用中出现间歇性故障。激光锡焊机在加工过程中控制焊点质量,需要从焊前准备、焊接参数和过程监测三个时间维度来把握。
焊前:锡量与定位的确定性
焊点质量的基础在焊接动作发生之前就已经奠定。锡膏或锡丝的用量是否准确,直接决定了焊点的饱满度和是否存在桥连风险。激光锡焊机在编程阶段需要根据焊盘尺寸和引脚形态设定锡量——焊盘面积越大,所需锡量越多,但并非线性关系。实际操作中,通常先以理论值试焊,观察焊点成型后再微调。
定位精度同样关键。焊盘中心与激光光斑中心如果存在偏差,会导致焊料受热不均匀,一侧过熔而另一侧未完全润湿。激光锡焊机的视觉定位系统在焊接前拍摄焊盘位置,计算偏差并补偿运动坐标。对于间距在0.3mm以下的微型焊盘,定位精度需要控制在光斑直径的三分之一以内。
焊接中:温度曲线与激光参数的匹配
锡焊的本质是锡料在适当温度下熔化并润湿焊盘和引脚,形成金属间化合物。温度过低会导致润湿不良,温度过高则会加剧氧化。激光锡焊机通过调节激光功率和作用时间来控制焊点温度,但这两者需要匹配——功率高而时间短,热量来不及传导到焊盘底部;功率低而时间长,热量向周边扩散,可能损伤邻近元件。
对于不同封装的元器件,温度曲线需要做相应调整。贴片电阻电容的焊点较小,升温快,脉宽可以设置在较短的区间;连接器端子体积较大,需要较长的加热时间来保证透锡。激光锡焊机的优势在于温度反馈系统可以实时监测焊点温度,当达到设定值时自动调整或切断激光输出,避免过热。

焊接中:保护气体的作用
锡料在高温下容易氧化,氧化层会阻碍润湿,导致焊点表面粗糙或出现虚焊。激光锡焊机在焊接区域通入氮气或氩气,将氧气排出,减少氧化。气体流量需要适中——过小保护不充分,过大则可能吹偏熔融锡料或造成焊点冷却过快。通常喷嘴距离工件5-10mm,气体流量控制在5-15L/min之间,具体根据焊点大小调整。
焊后:外观检验与数据追溯
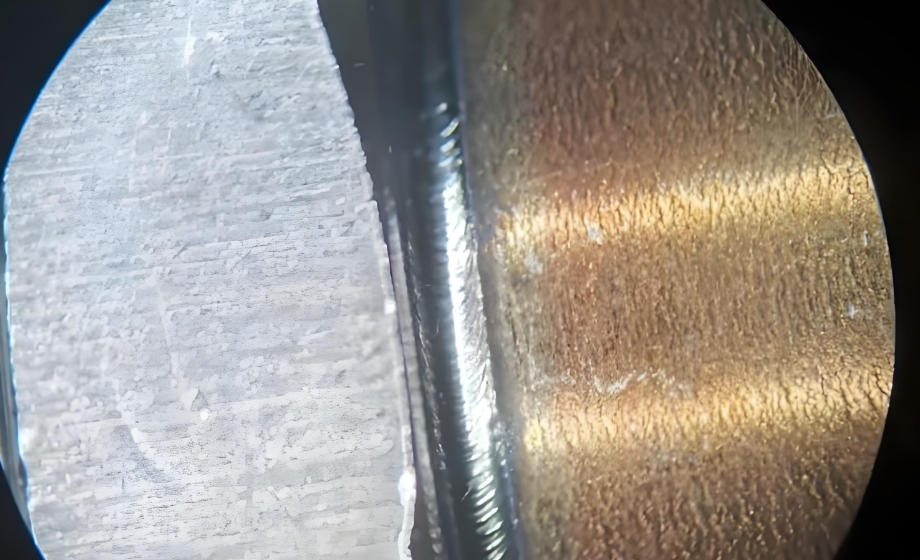
焊点成型后,外观检验是最直接的判断方式。合格的焊点表面应光滑、有金属光泽,焊料与焊盘之间形成明显的润湿角。拉尖、球状、发暗或表面有气孔的焊点需要标记并分析原因。
对于批量生产,激光锡焊机的工艺参数应当与产品序列号绑定存储。当某批次出现焊点不良时,可以回溯该批次的焊接功率、加热时间、定位数据等信息,判断问题出在参数设置还是来料状态。这种数据记录方式,使焊点质量控制从依赖操作经验转向可追溯的工艺管理。
 扫一扫添加微信