
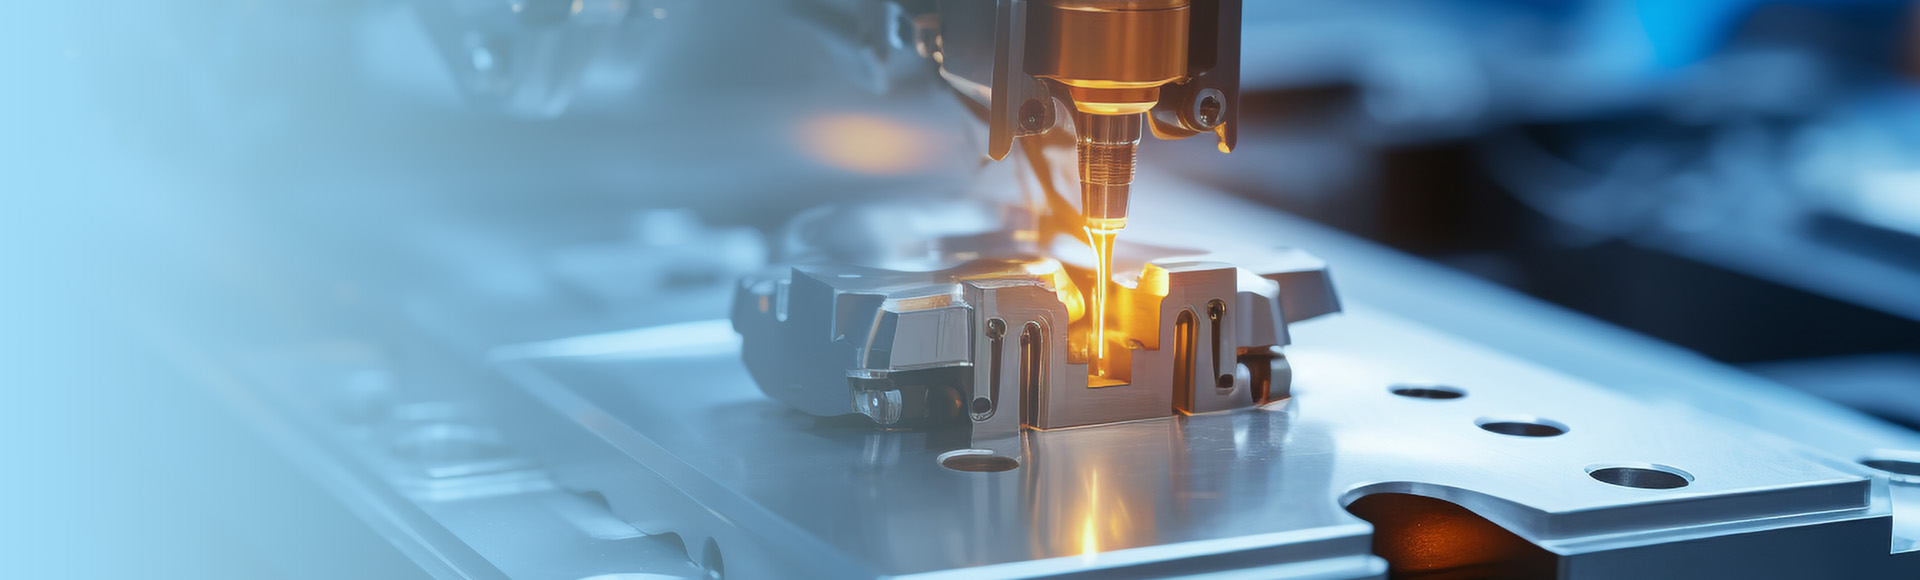
激光焊接机焊接速度受哪些因素影响
很多企业采购激光焊接机后,常会遇到一个普遍问题,设备标称焊接速度和实际量产速度差距较大。部分车间盲目调高焊接速度,会出现虚焊、熔深不足、焊缝瑕疵等问题,调低速度又会拖慢整体产线节拍。其实激光焊接机的焊接速度不是固定数值,会受设备配置、工件材质、工艺参数和工装结构多重影响。弄懂核心影响因素,既能合理调节参数提升产能,也能在选购激光焊接机时精准匹配自身生产需求。

激光器配置与输出参数
激光器是决定激光焊接机焊接速度的核心硬件。不同功率、不同类型的激光器,能量输出效率存在明显差异。功率适配的激光器,能量输出稳定充足,能够在保障焊接质量的前提下,维持合理的焊接速度。
同时激光频率、峰值功率等参数也会直接影响作业效率,参数设置偏低时,即便调高行走速度,也会出现焊接不饱满的情况,无法满足工艺标准。
工件材质与厚度规格
工件本身的物理属性,对激光焊接机焊接速度限制很直接。碳钢、不锈钢吸光效果好,热量传导稳定,可以采用较快的焊接速度。铝合金、铜材等高反射金属对激光吸收率低,需要降低焊接速度,保证能量充分熔化工件。
除此之外,工件厚度越大,需要的熔深越深,焊接速度需要适当放缓,薄板工件则可以适当提速生产。
焊接工艺与焊缝结构要求
不同的焊缝标准和工艺方式,会直接约束激光焊接机的作业速度。点状焊接、短焊缝焊接的整体节拍更快,长焊缝、连续密封焊对焊缝均匀度、密封性要求更高,需要放缓速度保证成型效果。
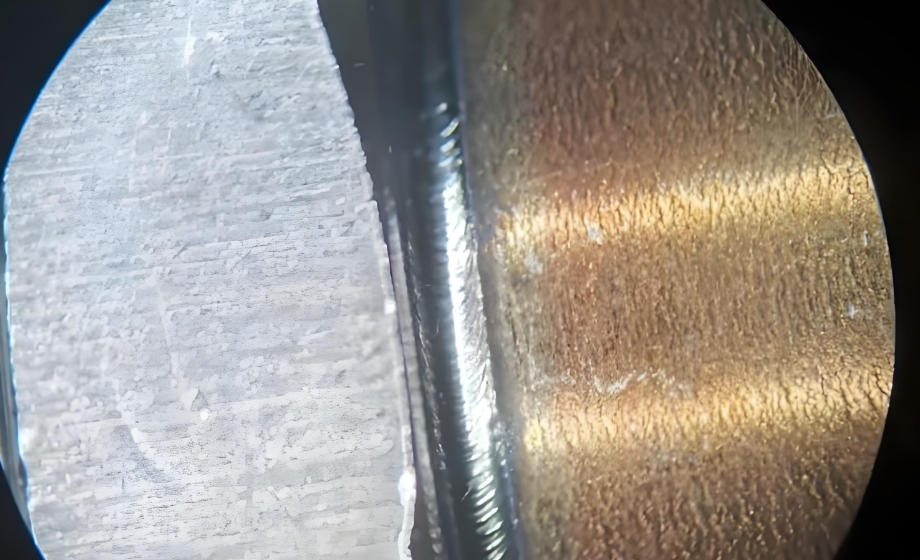
工件拼接缝隙大小也会产生影响,缝隙偏大时,需要降低速度配合填充熔料,避免出现焊缝空洞、衔接不良等质量问题。
运动系统与工装定位精度
激光焊接机的振镜、伺服传动、移动平台的运行稳定性,直接决定高速焊接的容错率。传动精度不足、设备走位抖动时,高速焊接容易出现焊偏、轨迹偏移等问题,车间只能降低速度保障良品率。
工装夹具定位不准、工件固定松动,也会限制焊接速度,是很多工厂提速难的隐形原因。
量产环境与后期调试优化
车间生产环境、设备运维状态也会小幅影响焊接速度。镜片污染、光路偏移、设备长期未校准,会降低激光利用率,迫使生产降低速度。正规厂家的工艺调试和设备校准服务,能够帮助激光焊接机维持稳定的作业速度,在保质保量的前提下,贴合产线节拍高效生产。
海维激光拥有成熟的工艺团队,可提供来料试样测试,找到合适的焊接速度区间。设备配套完整的技术支持与定期校准服务,帮助车间稳定控制生产节拍,减少不良品,保障产线持续运转。
 扫一扫添加微信