
摇臂式激光焊接机适合哪些电池模组加工
电池模组的焊接方式与模组结构密切相关。方形电芯、圆柱电芯和软包电芯的极耳形态不同,模组尺寸差异也大。摇臂式激光焊接机凭借悬臂结构的覆盖范围和灵活的焊接头姿态,在几类电池模组加工中找到了适用场景。
方形电芯模组的汇流排焊接
方形电芯模组通常将多颗电芯排列成串并联结构,顶部通过铜排或铝排连接。汇流排焊缝为长直缝或环形缝,长度从几十毫米到上百毫米不等。摇臂式激光焊接机的悬臂可以在模组上方移动,焊接头沿汇流排走向完成连续焊接。对于尺寸在600mm以内的模组,摇臂的覆盖范围通常足够一次装夹完成全部焊缝。模组固定在夹具中,焊接头从上方接近,不需要翻转工件。
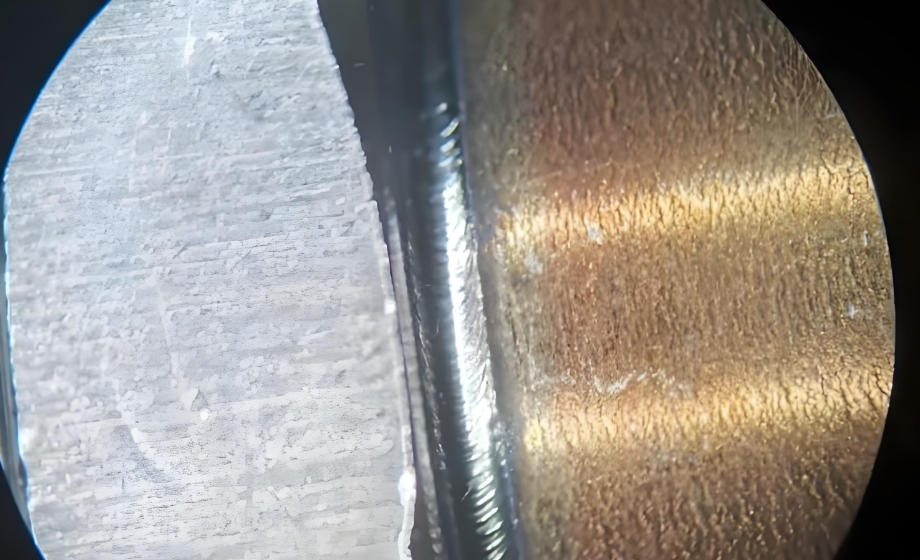
方形电芯的极柱材质多为铝,汇流排也以铝为主。摇臂式激光焊接机在焊接铝排时,采用摆动焊接模式,将激光能量分散到一定宽度,减少铝材高反射带来的不稳定。焊后汇流排与极柱之间的接触电阻保持一致,对于模组的均流性能有直接影响。
圆柱电芯模组的镍片焊接
圆柱电芯模组的连接方式与方形模组不同。电芯正负极位于两端,通过镍片将相邻电芯的极柱串联或并联。镍片厚度通常在0.1-0.3mm之间,焊点小而密集。摇臂式激光焊接机的焊接头可以快速在模组上方移动,逐点完成镍片与极柱的焊接。对于排列整齐的圆柱电芯阵列,焊接轨迹规律性强,摇臂的直线运动与焊接头的点射配合,节拍较为稳定。
圆柱电芯模组的尺寸通常比方形模组小,摇臂式激光焊接机的悬臂长度足以覆盖。模组夹具将电芯固定后,焊接头按照预设的点位序列依次焊接,每个焊点的能量和位置由程序控制,一致性较好。
软包电芯模组的极耳连接
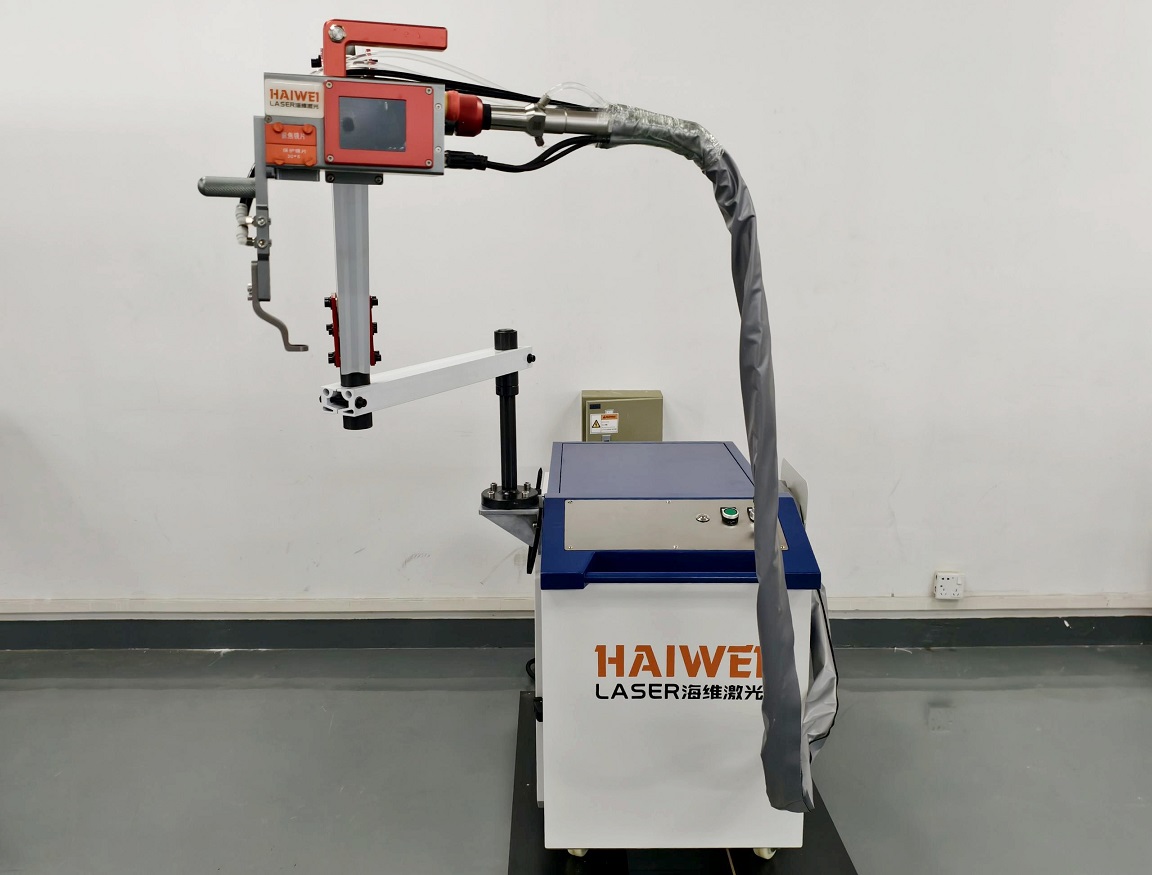
软包电芯的极耳从电芯侧面引出,较薄且柔软。模组组装时,多片极耳需要焊接在汇流排上。摇臂式激光焊接机的焊接头可以调整角度,以一定倾斜角度接近极耳与汇流排的搭接位置。焊接时采用较低的功率和较短的脉宽,避免烧穿薄极耳。摇臂的柔性移动使得焊接头可以适应不同极耳高度和位置的变化。
中型模组的批量焊接
摇臂式激光焊接机的适用模组尺寸通常在中型范围——长度不超过800mm,重量在50kg以内。对于这个尺寸区间的电池模组,摇臂式结构提供了比手持式更高的自动化程度,又比龙门式更节省空间。模组通过滑台或输送线进入焊接区域,定位后由摇臂式激光焊接机完成焊接。对于日产量在几十到几百个模组的产线,这种配置与生产节奏较为匹配。
换型时的调整方式
电池模组型号更换时,摇臂式激光焊接机需要更新焊接程序和夹具。焊接程序可以在控制系统中预存,换型时调用对应文件。夹具更换通常采用快换结构,减少调整时间。焊接头的对焦和姿态调整通过程序自动完成,不需要手动干预。对于多品种混产的电池模组车间,这种换型方式比固定式专机更灵活。
摇臂式激光焊接机在电池模组加工中的适用性,取决于模组尺寸、焊接位置和批量大小。对于中型模组的汇流排焊接、圆柱模组的镍片点焊和软包模组的极耳连接,它可以作为焊接工序的设备选项之一,在覆盖范围和灵活性之间提供一个平衡点。
 扫一扫添加微信