
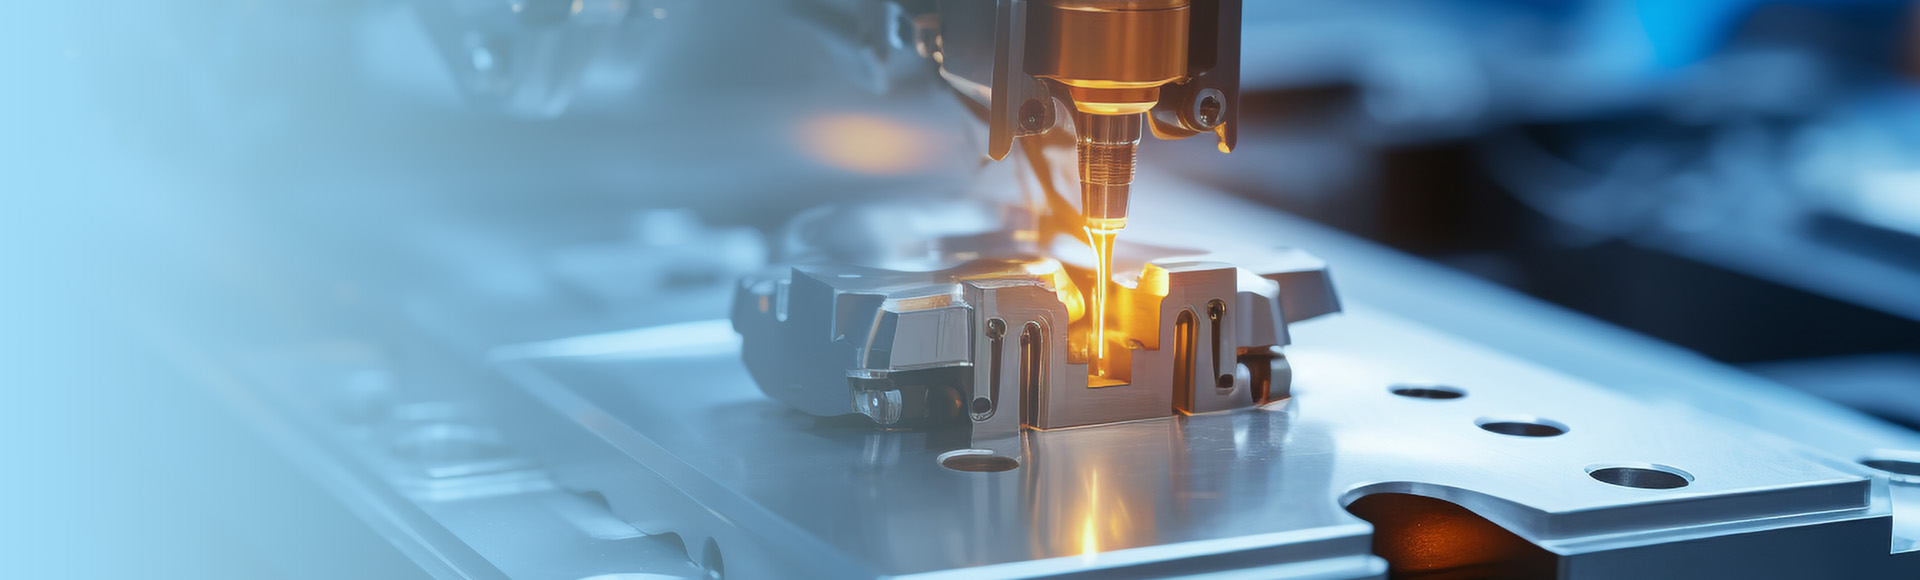
带滚筒线的新能源电池激光焊接机适合哪些生产环节
新能源电池的生产流程由多个环节串联而成,从电芯上料、模组装配到汇流排焊接、PACK组装,每个环节的物料流转方式不同。带滚筒线的新能源电池激光焊接机将输送系统与焊接设备整合在一起,工件通过滚筒线自动进入焊接区域,完成焊接后自动流出。这种配置适合嵌入以下几类生产环节。
模组装配线上的汇流排焊接
模组装配是电池生产中焊接任务最集中的环节。电芯排列成组后,汇流排需要横跨多颗电芯的极柱进行连接。带滚筒线的新能源电池激光焊接机可以直接嵌入模组装配线,模组托盘从上一工位流入焊接工位,定位机构将托盘顶升并夹紧,焊接头按照程序完成汇流排焊接,随后托盘下降,滚筒线将模组送往下一站。整个过程不需要人工搬运模组,减少了因搬运导致的定位偏差。
这一环节的特点是节拍稳定、批量大。滚筒线的连续输送能力与激光焊接的快速出光相匹配,适合日产数百个模组的产线配置。
电池PACK线的连接片焊接
PACK组装环节涉及模组之间的连接片焊接和采样线焊接。与模组焊接相比,PACK的尺寸更大,焊缝分布更分散。带滚筒线的新能源电池激光焊接机在PACK线中通常配置较长的滚筒段,PACK包体从一端进入,焊接头在龙门或悬臂上移动,完成多个位置的连接片焊接后,包体从另一端流出。滚筒线的高度与前后工位对齐,PACK包体不需要吊装或叉车转运,降低了物料流转的复杂程度。

电芯极耳预焊与转接片焊接
在电芯制造的后段工序中,极耳预焊和转接片焊接是模组装配之前的一道工序。电芯从老化分选线流出后,极耳需要与转接片焊接,形成便于后续模组连接的标准化接口。带滚筒线的新能源电池激光焊接机可以部署在这道工序中,电芯托盘通过滚筒线依次经过焊接工位,焊接头完成极耳与转接片的连接。由于电芯数量大、焊点小,滚筒线的输送速度与焊接节拍需要精确匹配,避免工件在焊接工位排队堆积。
电池包气密焊接后的检测分流
部分电池包在完成壳体密封焊接后,需要进入气密检测环节。带滚筒线的新能源电池激光焊接机可以与检测设备串联,焊接完成的包体通过滚筒线直接送入检测工位。如果检测发现泄漏,系统标记该包体并在下一分流点将其移出产线,等待返修。这种焊接与检测的连线方式,减少了包体在工序间的等待时间,也便于质量数据的追溯。
换型时的滚筒线调整
电池产品换型时,带滚筒线的新能源电池激光焊接机需要同步调整滚筒间距和定位机构。部分设备的滚筒线采用可调宽度设计,通过调整两侧护栏的位置适配不同尺寸的托盘。定位机构和夹具则采用快换方式,换型时间控制在十几分钟以内。对于多品种混产的电池车间,这种调整方式比固定式专线更适应生产计划的变化。
带滚筒线的新能源电池激光焊接机适合的环节,集中在物料需要连续流转、焊接位置相对固定、批量较大的工序段。它解决的是焊接设备与产线输送系统之间的衔接问题,使焊接从独立的加工步骤转变为产线流程中的一个节点。
 扫一扫添加微信