
双头激光焊接机在生产线中的上下料方式如何配置
双头激光焊接机的效率优势,很大程度上取决于上下料环节能否与焊接节拍匹配。如果上下料方式配置不当,两个焊接头再快也会被等待时间拖累。实际产线中,上下料的配置方式与生产批量、工件形态和自动化程度有关,需要根据具体情况选择。
单工位交替上下料
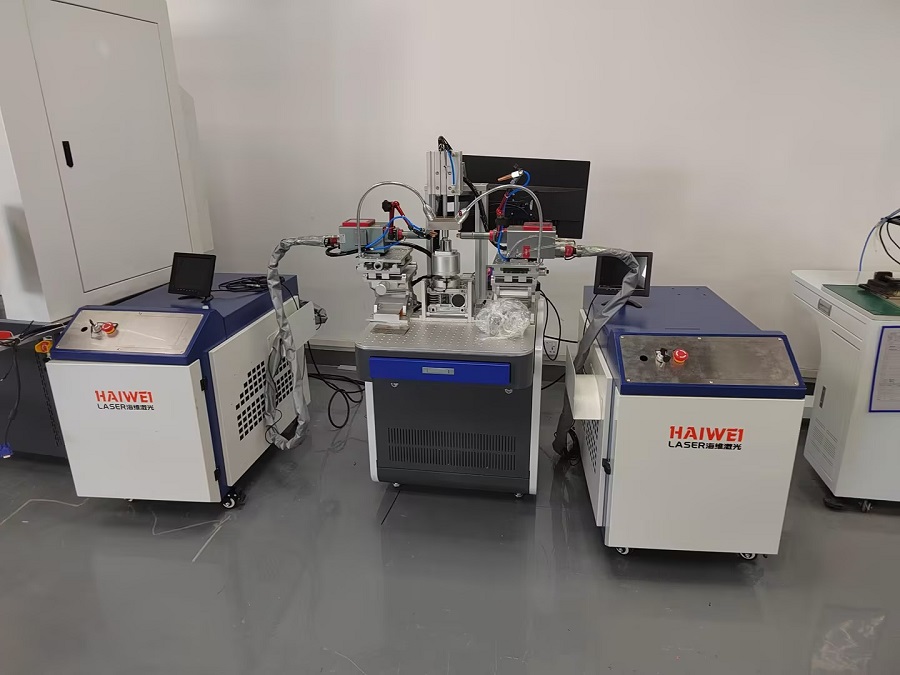
这种方式适合工件较大或批量不大的产线。双头激光焊接机固定在一个工位上,两个焊接头同时或交替工作。工件通过人工或简易滑台送入焊接区域,定位夹紧后开始焊接,焊接完成后退回,操作员取下成品并放入下一个待焊件。上下料与焊接在同一个工位完成,设备结构简单,占地较小。对于节拍要求在30秒以上的工件,这种配置可以满足生产需求。
双工位独立上下料
当产量要求较高时,双工位配置更为常见。产线上设置两个焊接工位,每个工位配备独立的定位夹具。双头激光焊接机的两个焊接头分别对应两个工位,或者通过光路切换依次服务两个工位。上下料在两个工位交替进行——工位A焊接时,工位B在上下料;工位A焊接完成,光路切换到工位B,工位A开始下料并装入新工件。这种配置使焊接与上下料在时间上重叠,设备利用率提高,适合节拍在15-30秒之间的批量生产。
转台式上下料
转台方式将上下料和焊接在空间上分开。圆形转台上布置多个工位(通常为两到四个),工件在转台的一个位置完成上料,转到焊接位置进行焊接,再转到下料位置取下。双头激光焊接机安装在转台的焊接位置,两个焊接头同时作业。转台式配置的优点是操作员始终在固定位置上下料,不需要进入焊接区域,安全性较好。转台的旋转精度和重复定位精度决定了焊接位置的准确性,适合中小型工件的连续生产。
输送线自动上下料
在大批量自动化产线中,双头激光焊接机通常与输送线对接。工件通过皮带或滚筒线进入焊接工位,定位机构将工件顶升并夹紧,焊接完成后下降并流向下游。上下料完全由输送线完成,不需要人工搬运。这种方式适合工件形状规则、批量大的场景,节拍可以压缩到10秒以内。双头激光焊接机的两个焊接头可以同时焊接两个工件(如果输送线为双通道),或同时焊接同一工件的两条焊缝。
机械手上下料
对于较重或形状复杂的工件,机械手上下料可以降低操作员的劳动强度。机械手从料仓或输送线上抓取工件,放入焊接工位夹具,焊接完成后将成品取出放到成品区。双头激光焊接机与机械手的通讯通过I/O信号或总线协议实现,机械手在确认焊接完成信号后才进入取件动作。这种方式适合铸件、电机壳体等重量较大的工件。
配置选择时的几个考量点
上下料方式的配置需要综合考虑几个因素:工件重量和尺寸决定了人工上下料是否可行;节拍要求决定了上下料与焊接是否需要时间重叠;车间空间决定了能否布置转台或输送线;预算决定了自动化程度的高低。无论选择哪种配置,核心原则是让双头激光焊接机的出光时间最大化——焊接头在出光时,上下料系统应当在另一个位置为下一轮焊接做准备。
通过合理的上下料配置,双头激光焊接机可以在不同生产场景中找到效率与成本的平衡点。
 扫一扫添加微信