
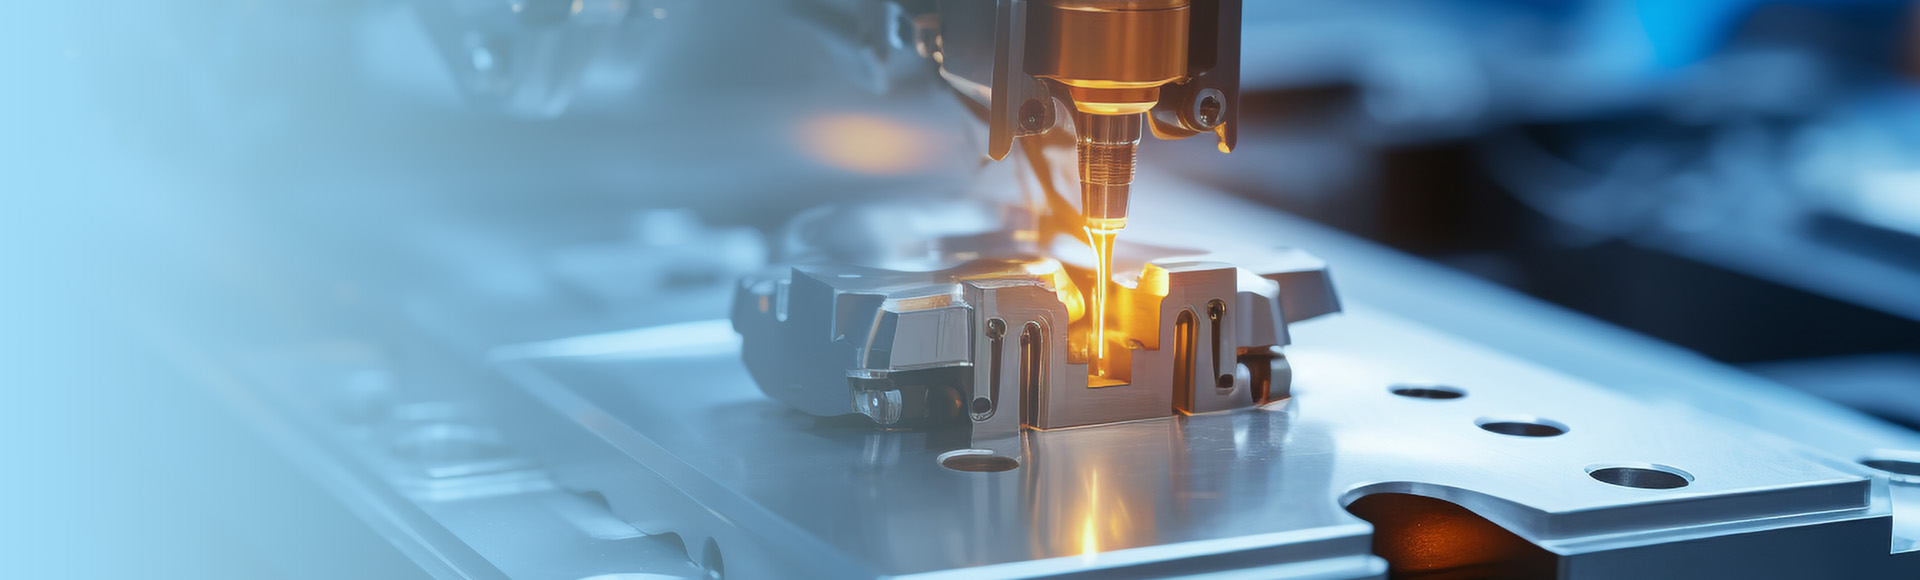
精密激光焊接机怎么找焦点?
很多刚接触精密激光焊接机的朋友,拿到设备后首先就是问焦点在哪里。其实找焦点不难,难的是找得准、找得稳。焦点位置直接决定了焊缝的熔深、熔宽和外观质量,一旦偏了,后续调参数全是白费功夫。所以,定焦平面是工艺调试的第一要务。
红光同轴辅助定位法
大部分精密激光焊接机都配备了红光指示功能。红光与激光同轴,当两束红光重合为一个点时,这个位置就是理论焦点。操作时先打开红光,将工件表面调整到红光重合点附近,然后进行微调验证。这种方法快捷直观,适合日常快速定位,但要注意红光只是辅助参考,还得靠实际焊接效果来确认。
打点法验证焦点精度
打点法是很常用的验证手段。准备一块干净的白色硬纸板或不锈钢测试片,将功率调到较低水平,比如200到300瓦。沿Z轴方向每隔0.5毫米打一个脉冲点,观察每个点的大小变化。
你会发现光斑先变小再变大,最小的那个点就是焦点位置。这个方法简单有效,但要注意打点间距不能太近,否则材料受热变形会影响判断。
斜板烧灼法快速找焦
如果设备支持连续出光,可以用斜板法。把一块木板或塑料板以45度角斜放,激光头从上方缓慢移动并持续出光。木板上会留下一条烧灼痕迹,痕迹最窄最陡峭的地方就是焦点。这个方法一次就能看出焦点位置的变化趋势,效率比较高,适合焦深较大的光纤激光器。
离焦量的实际应用调整
找到焦点只是起点,实际焊接时往往需要设置离焦量。正离焦适合薄板焊接,光斑稍大,能量分布均匀,焊缝表面光滑。负离焦适合厚板深熔焊,焦点深入材料内部,熔深更大。
精密激光焊接机通常支持正负离焦调节,具体数值要根据材料厚度和焊接要求来定,一般控制在正负3毫米以内,超过这个范围熔深会急剧下降。
定期校准防止焦点偏移
精密激光焊接机使用一段时间后,机械结构可能出现微小位移,导致焦点偏移。建议每周用打点法做一次校准检查,每月做一次全面验证。
如果发现焦点位置持续漂移,要检查导轨、丝杠等运动部件的磨损情况,必要时联系厂家进行精度恢复。保持焦点稳定,才能保证焊接质量的一致性。
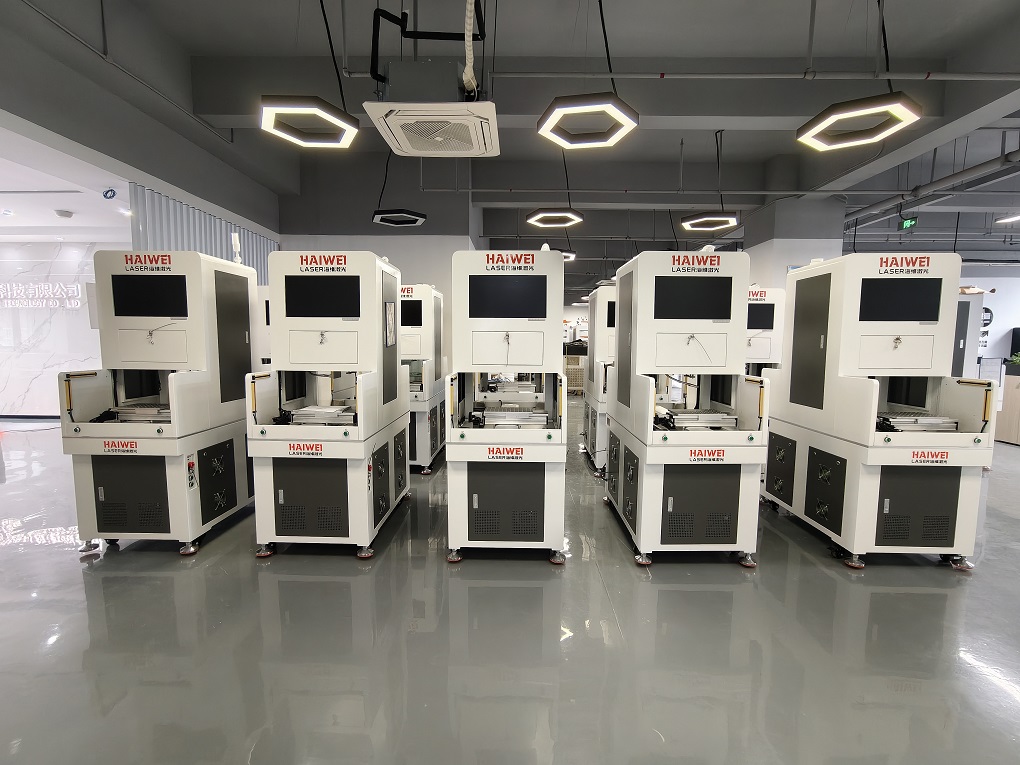
海维激光作为专业激光设备厂家,为您提供高质量精密激光焊接机。设备智能化程度高,操作简单易上手,运行稳定故障少。我们提供完善的技术与售后支持,包括远程指导及工程师到厂维护,让您生产无忧。
 扫一扫添加微信