
光纤激光焊接机操作前要确认哪些内容,减少焊接不良
很多工厂引入光纤激光焊接机之后,经常出现批量焊接缺陷,多数情况不是设备本身问题,而是开机前缺少标准化检查步骤。不少采购光纤激光焊接机的企业,前期只关注设备硬件,忽略开机前确认流程,等到出现虚焊、气孔、飞溅过多才排查原因,耽误生产,增加工件报废成本。激光设备厂家海维激光接下来从工厂实操角度,梳理光纤激光焊接机开工前需要确认的几项内容。
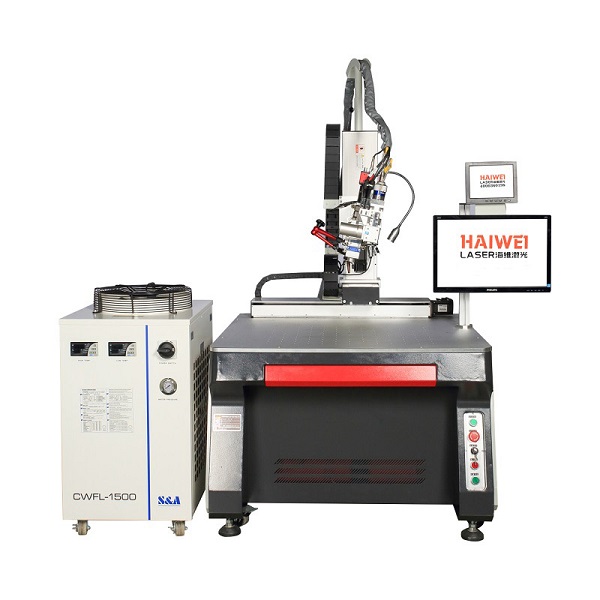
设备基础系统状态确认
正式开机前,先查看整机外观,检查电源线、信号线、光纤线缆有无挤压破损,急停按钮处于复位状态。启动冷水机,观察水位、水温以及水流状态,确认没有管路漏水。冷水机未达到稳定温度前,不要开启激光源,高温会造成激光输出不稳定,直接带来焊接品质波动。
接着检查保护镜片,镜片沾有粉尘、金属飞溅物,会削弱激光能量,产生气孔。发现污渍需要清洁,出现划痕就要及时更换。同时检查保护气路,查看气管接头无漏气,气瓶余量充足,气压调到工件对应的区间,保护气不足会让焊缝氧化发黑。
工件与工装定位确认
光纤激光焊接机焊接效果,很大程度取决于工件状态。工件焊接区域的油污、氧化皮、镀层杂质,会在焊接时产生气孔,焊前需要清理焊接位置。
再检查工装夹具,确认工件贴合紧密,夹紧力度合适。如果工件存在缝隙、定位偏移,激光焊接后容易出现熔深不均,同一批次产品品质不一致。新批次工件投产,优先用废料试装,验证定位是否稳定,不要直接使用成品工件试焊。
工艺参数与对焦状态确认
更换材质、工件厚度或者焊缝结构,都要重新核对光纤激光焊接机参数。功率、焊接速度、离焦量、保护气流量,按照工件材料提前设置。参数保存后,不要直接批量生产,先用同材质废料做试焊。
查看红光指示位置,确认激光对焦在焊缝中心。对焦偏移会造成熔深浅,出现虚焊。试焊完成后,查看焊缝成型,确认无明显缺陷,再开启批量生产。
现场环境与安全防护确认
操作工位保持整洁,周边没有易燃易爆物料,烟尘除尘设备提前开启。操作人员佩戴配套防护眼镜,避免激光反射伤害。工位无关人员不要靠近加工区域,安全防护门关闭到位。环境湿度偏高或者粉尘过大,也会影响光纤激光焊接机光学部件,长期下来会缩短配件使用寿命。
做好光纤激光焊接机开机前的逐项确认,能够提前排除大部分会引发焊接不良的隐患,降低工件报废数量,减少设备突发停机。这套检查流程简单易落地,适合工厂做成点检表,安排操作人员每班开工执行,稳定车间焊接生产质量。
激光焊接机源头厂家海维激光,生产的光纤激光焊接机搭载智能控制系统,操作界面简洁直观,新人经过短期培训就可以上手。设备出厂经过老化测试,运行稳定,故障偏少。我们支持免费试样评估,设备交付配套现场调试与操作培训,还有持续的技术和售后支持,助力工厂稳定焊接生产,减少不良品产出。
 扫一扫添加微信