
激光焊接机拼接焊,薄板会不会容易变形
很多工厂担心激光焊接机焊薄板会变形。其实激光焊热输入低、热影响区小,比传统焊更不容易变形,但不是完全不会变形。薄板刚性差,如果功率、速度、夹具和拼缝控制不好,还是会出现波浪、翘曲或收缩。
薄板变形主要看热输入
功率过高、速度过慢,热量就会在局部堆积,板材受热膨胀后冷却收缩,容易变形。薄板拼接焊一般要用合适功率,配合较快焊接速度,减少单点停留时间。长焊缝可以采用分段焊、跳焊或对称焊,避免热量一直往一个方向累积。
拼缝间隙要控制好
薄板拼接时,板边间隙不能太大。间隙过大,设备为了保证熔合,往往会增加热输入,变形风险也随之上升。一般建议间隙控制在板厚的三分之一以内,越薄越要严格。焊前还要清理油污、毛刺和氧化层,保证两块板贴合平整。
夹具和散热很关键
薄板焊接不能只靠手扶或简单压住。夹具要压得均匀,避免局部悬空。对超薄板,可以用真空吸附台面;对稍厚一点的薄板,可以用多点压块配合铜垫散热。焊缝底部加铜衬垫,能帮助快速导出热量,减小变形。
焊完后也不要马上拆夹具,让板材在夹持状态下冷却几分钟更稳。
材料差异也要考虑
不锈钢、碳钢、铝合金和铜的热导率不同,变形表现也不一样。铝合金和铜导热快,参数不合适时容易出现熔深不足或局部过热。采购时要让厂家用实际材料试焊,不能只看通用样品。
设备采购前验证建议
带真实薄板样品去试焊,重点看焊后平面度、拼缝错边、焊缝连续性和强度。可以连续焊一批,看一致性是否稳定。如果厂家能结合你的产品调整参数、设计夹具,说明工艺支持更到位。
薄板拼接焊的变形控制,是一套综合方案,并非只依靠激光焊接机本身。在做好拼缝管控、工装夹持与工艺调试的前提下,就能把形变控制在可接受范围。采购前一定要做实物试焊,模拟量产工况验证效果,提前规避批量生产中板材变形带来的不良问题。
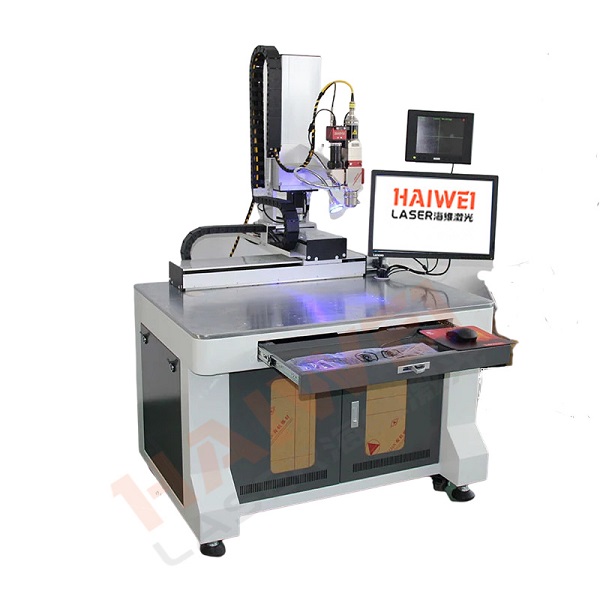
海维激光深耕薄板拼接焊工艺,可根据板材材质、厚度,配套定制工装方案,从源头降低焊接变形风险。设备支持不同薄板试样打样,提前验证拼缝焊接效果。交付后会安排工程师上门调试,把稳定工艺参数直接固化到设备中,配套系统的操作教学。后续维保服务持续跟进,帮助工厂减少薄板焊接报废,承接更高标准钣金订单。

 扫一扫添加微信