
激光焊接机机器人焊不锈钢发黑怎么办?
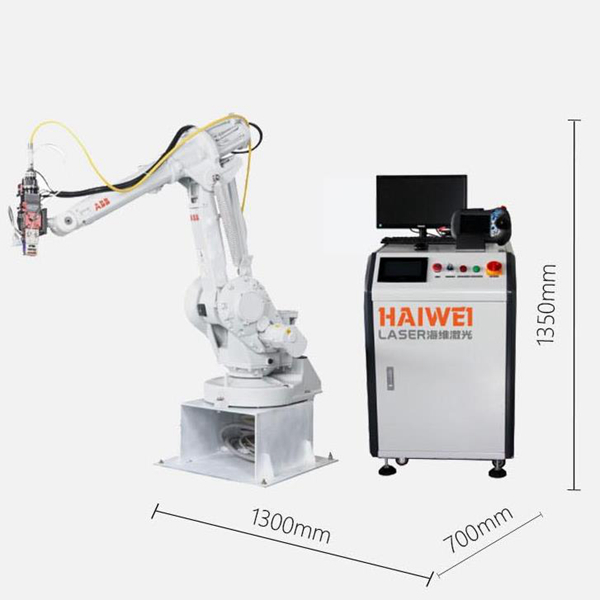
很多工厂使用激光焊接机机器人加工不锈钢工件时,会遇到焊缝发黑的现象。发黑代表焊缝区域发生氧化,不仅外观变差,还会降低焊缝耐腐蚀性能。不少采购激光焊接机机器人的客户,会误以为是激光器硬件故障,实际上大部分发黑问题来自保护气、工件预处理、工艺参数几方面,按顺序排查就能改善。
保护气系统异常造成氧化发黑
保护气的作用是隔绝空气,避免高温熔池接触氧气。气体纯度不足、流量不合适、喷嘴堵塞都会造成焊缝发黑。不锈钢焊接优先选用高纯度氩气,气路管路要检查有没有漏气。喷嘴内部堆积飞溅杂物,会打乱气流形态,形成涡流带入空气。
同时需要设置滞后送气,焊接结束后气体继续吹扫一段时间,焊缝没有完全冷却前不能断气。薄壁件或者封闭结构工件,只做正面保护不够,焊缝背面也要通入保护气,不然背面容易发黑。
工件表面预处理不到位
不锈钢母材表面的油污、防锈油、氧化皮、灰尘,在激光高温作用下碳化,直接附着在焊缝周边形成黑色物质。很多车间会省略清洁步骤,后续无论怎么调整激光焊接机机器人参数,都很难消除发黑。
焊接前清理焊缝两侧区域,去除油污和氧化层,清理完成后尽快上料焊接,避免再次沾染污染物。
焊接热输入参数不合理
功率过高或者焊接速度偏慢,工件受热区域变大,热影响区范围加宽,氧化面积随之增加。激光焊接机机器人的摆动参数、离焦量也会影响热量分布。
可以小幅提高焊接速度,适当降低输出功率,减小过量热输入。调整焊接头离焦位置,配合合适的摆动参数,缩小高温影响区域,减轻氧化变色。
工装与喷嘴位置问题
焊接过程中喷嘴距离工件太远,保护气无法完整覆盖熔池。机器人运行轨迹抖动、工装定位松动,会造成喷嘴高度波动,保护效果不稳定。
固定工装保证工件位置稳定,校准机器人轨迹,把喷嘴与工件距离控制在合理区间。检查喷嘴是否变形,损坏的喷嘴直接更换,保证气流稳定。
采购设备阶段提前规避这类问题
选购激光焊接机机器人时,留意设备的气路控制模块,确认支持提前送气与滞后关气功能。查看喷嘴配件选型,确认可以配套侧向保护结构。
设备采购前拿实际样品试焊,验证不锈钢焊接成型效果。提前确认厂商工艺支持能力,方便后期遇到焊缝发黑这类问题,快速拿到参数调整方案,减少现场试错成本。
海维激光可满足不同工厂需求,已有设备可提供激光自动化设备维修、改造升级服务。还未采购的客户,可选择全新高性价比激光自动化设备,整机运行稳定,故障发生率低,配套完善售后支持。针对不锈钢焊接等工艺难题提供工艺方案,减少车间生产返工。
 扫一扫添加微信