
找激光设备相关配件厂家,别只会看报价
找激光设备相关配件厂家,别只看报价:镜片、喷嘴、光纤、电源的选型逻辑。做激光设备相关配件的采购,最常见的误区是拿一张报价单横向比价。可报价单只能告诉你价格,告诉不了你这片镜片能撑几个小时、这个喷嘴在高速焊下会不会挂渣、这根光纤插拔两百次之后衰减多少。选型的逻辑,其实是拿工况去倒推参数。
先说镜片。保护镜片的核心参数是口径、厚度、镀膜和面型。口径要跟焊接头的镜筒匹配,装不上或者装上去晃动都不行;厚度影响耐压和散热,高功率连续焊建议用5mm;镀膜要看波段,1064nm是主流,复合焊接或者带红光指示的要看双波段镀膜;面型精度决定光斑是否圆整,平面度差一点,焦点位置就飘。判定镜片好坏有个简单办法:新镜片上机,记录同一程序下的熔深和焊缝宽度,连续跑4小时再测一次,波动超过5%就说明热稳定性不行。
再说喷嘴。喷嘴不止是"出气的地方"。它决定了保护气的流场,也影响飞溅往哪儿飞。单层喷嘴结构简单、成本低,适合薄板和中低速焊接;双层喷嘴内外两层气路,中心保护气加外围屏蔽气,高速焊时能压住等离子体,焊缝成型更干净。孔径的选择和光斑、离焦量有关,光斑0.6mm以下用1.0mm孔径容易蹭到工件,一般会放到1.2mm以上。喷嘴材质上,紫铜导热好但寿命短,加涂层或者用铜合金能多撑一段时间。判断喷嘴加工质量,看内腔有没有毛刺、出口圆不圆、和陶瓷体的同轴度,同轴度差0.1mm,气流就偏,焊缝一侧容易氧化发黑。
光纤是很多人不敢碰的部分。芯径、数值孔径、长度、接口形式,四个参数缺一不可。芯径50μm适合精细焊和薄板,能量密度高、光斑小;100μm是通用型,兼顾熔深和容错;150μm以上多用于厚板、大面积熔覆或者对能量密度要求不高的场合。数值孔径影响出光角度,和准直镜的搭配要算,乱配会导致光斑变大、边缘能量不足。接口上,QBH是常见的标准接口,分水冷和风冷,高功率必须水冷。光纤最怕的是弯折半径过小和端面污染,换光纤的时候手别碰端面,装之前用专用工具检查一下。
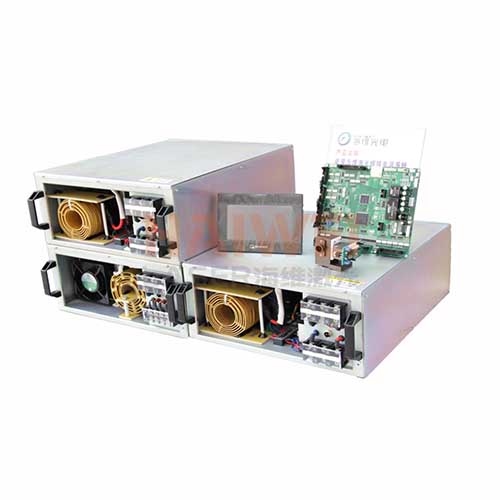
激光电源这块,很多人以为只要功率对得上就行。实际不是。脉冲激光电源要看峰值功率、频率范围、脉宽可调范围、能量反馈方式。能量反馈的意义在于,电网波动、氙灯或者半导体模块老化都会让单脉冲能量漂移,有反馈的电源能把偏差拉回来,焊点的熔深一致性靠的就是这个。深圳市海维激光科技有限公司自己研发能量反馈脉冲激光电源系统,也做激光功率实时检测系统和激光焊缝跟踪、视觉定位,这类产品的好处是把"看不见的能量"变成可读的数字,工艺调试和日常点检都有依据。
选激光设备相关配件厂家,还有几个隐性指标值得问。
一是能不能提供替代方案。原厂件缺货的时候,厂家有没有经过验证的兼容型号,能不能给出参数对照表。二是能不能做小批量定制。有些工件要用非标喷嘴、加长镜筒、特殊角度的焊接头,厂家愿不愿意开模、交期多久。三是售后责任怎么划。配件导致的设备故障,是换件了事还是连带检查光路,这一条要写在合同里。四是技术资料是否完整。镜片的镀膜曲线、喷嘴的流场图、光纤的衰减曲线,有没有能力提供。
价格这件事,放到最后再说。同一片保护镜片,8块和60块的区别前面已经讲过,本质是基底和镀膜。喷嘴从十几块到上百块,差别在材质、加工精度和同轴度。光纤的价格跨度最大,从几千到几万,取决于芯径、长度、接口和品牌。判断值不值,别看单价,算单件工件的耗材成本:一片镜片用40小时还是120小时,一个喷嘴焊8000件还是3000件,摊到每件产品上,差距就出来了。
还有一个现实问题:备件结构。设备越多,备件品类越杂,仓库里堆一堆用不上的件,真正急用的又没有。比较稳妥的做法是按ABC分类,A类高频易损件常备两周用量,B类寿命件按到货周期备一件,C类关键件跟厂家签寄售或者4小时响应协议。深圳、广州、苏州、成都这些制造业密集的地方,能不能做到当天送达,比价格重要。
海维的客户里,做动力电池、储能电池、3C精密件、汽车零部件、医疗器械、五金首饰的都有,各行业对配件的要求差别很大。电池行业怕的是飞溅和粉尘污染镜片,五金行业怕的是厚板焊接喷嘴烧损,首饰行业在意的是光斑精细度和焊缝外观。所以配件选型没有通用答案,得按行业工况来。这也是为什么找激光设备相关配件厂家的时候,最好找那种既懂整机、又懂工艺、还自己做核心部件的供应商。整机、自动化产线和电源检测都自己做的厂家,配件和主机的匹配度通常更靠谱。
还有一件常被跳过的事:把配件的验收标准写下来。镜片进场抽检透过率和面型,喷嘴抽检孔径和同轴度,光纤抽检衰减,电源抽检输出稳定性。有了标准,出问题才有依据退换,而不是靠"感觉这批不太对"。

 扫一扫添加微信