
机械手激光焊接机厂家怎么挑?
机械手激光焊接机厂家怎么挑?从节拍到重复定位精度看落地能力。机械手激光焊接机,说到底是"机器人+激光+工装+控制"四件事的组合。市面上能报出配置的机械手激光焊接机厂家很多,能把四件事捏合到一起、在产线上稳定跑起来的厂家不多。挑厂家,别从配置表开始看,从节拍和精度开始看。
先明确一个概念。机械手激光焊接机的产能由节拍决定,节拍由三个时间构成:机器人运动时间、焊接时间、上下料和定位时间。很多方案在纸上算得很好,实际跑起来差30%以上,问题通常出在运动轨迹的路径规划、工装定位的重复性和焊接过程中的变形补偿上。
重复定位精度是机器人的基本功,六轴工业机器人常见的标称值是±0.05mm到±0.1mm,好一点的能到±0.03mm。但标称值是空载、常温、单一姿态下测的,实际焊接时机器人要带着焊枪、要走路径、要在高温飞溅环境里工作,有效精度会打折扣。所以问厂家的时候,别只问机器人本体的精度,要问"整机在焊接工况下的定位偏差实测值是多少",让他给数据。
再说激光这一侧。机械手焊接常见两种光路:光纤输出到焊接头,或者机器人带光纤拖链。光纤拖链的弯曲半径、拖链的走向、机器人的运动范围,三者要一起算。见过不少项目,机器人选得挺大,结果光纤拖链一弯就报警,或者拖链磨损导致光纤衰减,焊缝越跑越浅。
焊接头的选择也影响节拍。单光斑头结构简单、重量轻,适合常规对接焊;摆动头能在焊缝宽度方向做摆动,改善成型、降低气孔,但重量大,对机器人负载要求高;双焦点头适合薄板搭接,能扩大工艺窗口。机器人末端负载要留余量,一般建议焊枪总重不超过额定负载的70%,不然高速运动时的惯量会让精度掉下来。
工装是机械手焊接项目里最容易被低估的部分。焊缝位置一致性靠工装保证,工装做不好,机器人精度再高也没用。判断厂家工装能力,看三点:定位基准是不是和产品图纸对应,压紧方式会不会导致工件变形,换型是不是靠快换工装而不是重新对刀。多品种小批量的产线,换型时间往往比焊接时间还长。
控制系统和工艺软件,是拉开差距的地方。好的厂家能把焊接参数和机器人程序绑在一起管理,按产品型号调取工艺包,记录每件产品的实际参数,出问题能追溯。差一点的,参数还写在纸上,换个产品重新调半天。
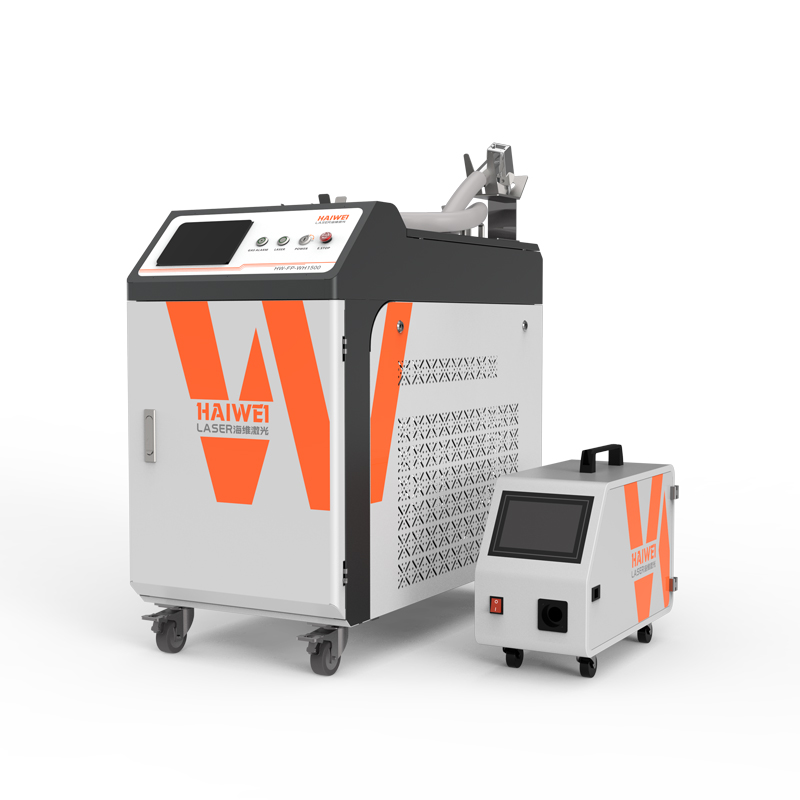
焊缝跟踪和视觉定位,在机械手焊接里几乎是标配需求。工件来料有偏差、装配有公差、热变形会累积,光靠机器人示教的位置,跑几百件就开始偏。海维做激光焊缝跟踪系统和激光视觉定位系统,这类产品的价值在于让机器人"看到"焊缝实际位置,实时修正轨迹。选厂家的时候可以要求现场演示:故意把工件偏移0.3mm,看设备能不能自动纠回来。
节拍的验证方法很直接:让对方用你的工件、你的节拍要求,连续跑30件,记录每件的实际用时和焊缝质量。别接受"理论节拍"和"最快节拍",要"稳定节拍"。产线排产靠的是稳定节拍,最快节拍只存在于演示视频里。
机械手激光焊接机厂家的落地能力,还可以从几个侧面看。
一是项目案例的相似度。做电池模组焊的厂家,不一定做得了汽车座椅骨架焊;做钣金的,不一定做得了医疗器械。要求看同行业、同材料、同厚度的案例,最好能去现场看设备在跑。
二是电气和安全的规范程度。机械手工作站要有安全围栏、光栅、急停、门锁联动,激光区域要有警示和互锁。这些不是形式,是验收时安监要看的。方案里如果这些都没写,说明厂家做的项目不多。
三是售后和备件。机器人本体、激光器、焊接头、光纤,四个部分的售后责任要分清。出故障的时候,是厂家一家兜底,还是要客户分别找三个供应商?这一点在合同里写清楚,比价格重要。
四是交付周期和调试周期。设备到场只是开始,联调、试产、爬坡通常要两到六周,复杂的产线更长。厂家能不能派人驻场,驻场多久,费用怎么算,提前谈好。
价格方面,机械手激光焊接机的报价差异很大,同样一套1000W的系统,从二十多万到五十多万都有。差价主要在机器人品牌和负载、激光器品质、焊接头配置、工装复杂度、视觉和跟踪系统、以及集成服务。比价的时候要按同一张配置清单比,不然没有意义。
深圳市海维激光科技有限公司做激光应用17年,是国家级高新技术企业,累计50余项专利和知识产权,产品线里有激光焊接机、切割机、清洗机、打标机和配套自动化,也有动力电池、储能电池、汽车零部件、电子电器的自动化产线,机器人焊接工作站属于常规交付范围。深圳总部之外,广州、天津、苏州、成都都有分公司和办事处,国内客户的技术支持和售后是7×24小时响应。这类区域布局的实际意义是:设备在苏州出问题,不用等深圳的人飞过来。
挑选顺序建议这样排:先看工艺能不能过(打样),再看节拍能不能稳(连跑),再看工装和换型顺不顺(换型演练),再看跟踪和检测够不够(偏移测试),最后谈价格和售后。顺序反了,很容易买到一台"参数漂亮但跑不动"的设备。

 扫一扫添加微信