
ABB激光焊接机器人集成要注意哪些问题
准备导入ABB激光焊接机器人时,很多工厂容易只看机械臂型号,忽略整站工艺和产线联动。真正决定投产速度的,往往是接口、节拍、工装和安全逻辑是否提前对齐。
先确认工艺边界
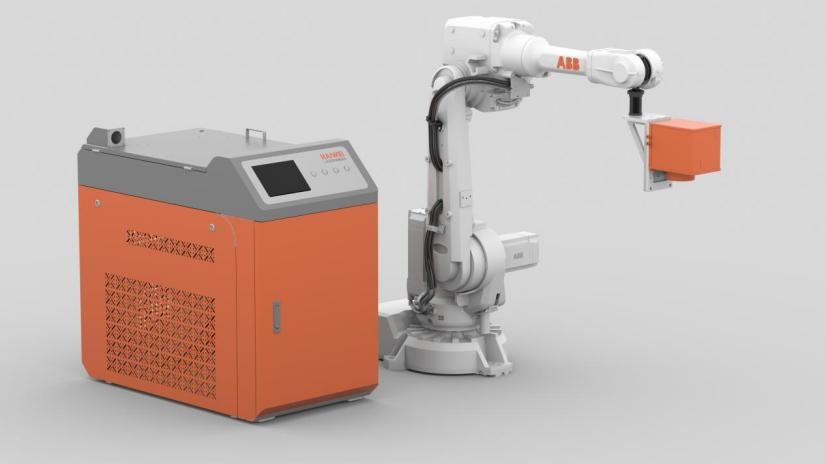
ABB激光焊接机器人适合复杂轨迹、多品种切换和连续量产。选型时要先明确材料、板厚、焊缝形式、熔深要求、是否填丝、是否要摆动焊。铜铝等高反材料要重点核对回光防护和防反射镜片配置。
负载和臂展要留余量
机械臂负载不能只算焊枪,还要计入管线包、送丝机构、视觉传感器和工装附件。臂展要满足工件的焊接行程需求,并预留变位机、缓存位和安全距离。安装方式采用正装、倒挂还是倾斜,要提前用三维布局确认干涉。
节拍要按整线核算
焊接节拍不是机械臂空跑速度,要包含上料、定位、焊接、清枪、换型和安全确认时间。如果焊接工位比前后工序慢,需要增加双工位、缓存位或变位机,避免整线被卡住。
通讯接口提前锁定
ABB激光焊接机器人需要和PLC、MES、激光器、视觉系统、变位机、安全门联动。采购前要确认协议类型、IO点位、程序调用方式、数据回传字段。老产线如果协议不兼容,要提前评估转换模块或简化为IO联动。
工装和来料一致性要匹配
激光焊光斑小,对装配间隙和定位精度要求高。来料公差大时,建议预留焊缝跟踪或视觉寻位接口。工装定位基准要统一,夹具磨损后要有检测和维护计划,否则轨迹再准也会焊偏。
安全防护不能后置
激光工位需要封闭焊房、防护门、急停回路、联锁信号和烟尘净化。接入现有产线时,急停和门禁要并入整线安全逻辑,触发报警后上游送料必须停止。防护等级、接地、冷却水和电源容量也要在安装前确认。
试样和验收要写进合同
不要只按样件口头确认。要用真实来料做连续试焊,核对熔深、焊缝电阻、外观、节拍和良率。验收时区分空载节拍、带料节拍、直通良率和实际产能,并把通讯对接、备件清单、培训内容和售后响应写清楚。
ABB激光焊接机器人本身运动稳定性不错,但落地效果取决于集成深度。前期把工艺、节拍、接口和安全边界理清,后续调试和量产会更顺。
海维激光可提供高品质ABB激光焊接机器人及激光焊接加工一站式解决方案,覆盖设备选型、来料试样、工艺调试和量产交付。支持铜铝等高反材料焊接,配套视觉定位、焊缝跟踪和防护系统,工艺参数成熟,交付周期稳定。设备接口开放,备件供应及时,售后响应快,帮工厂减少前期试错,更快进入稳定生产。

 扫一扫添加微信