
储能电池pack生产线,不同工序精度要求有哪些?
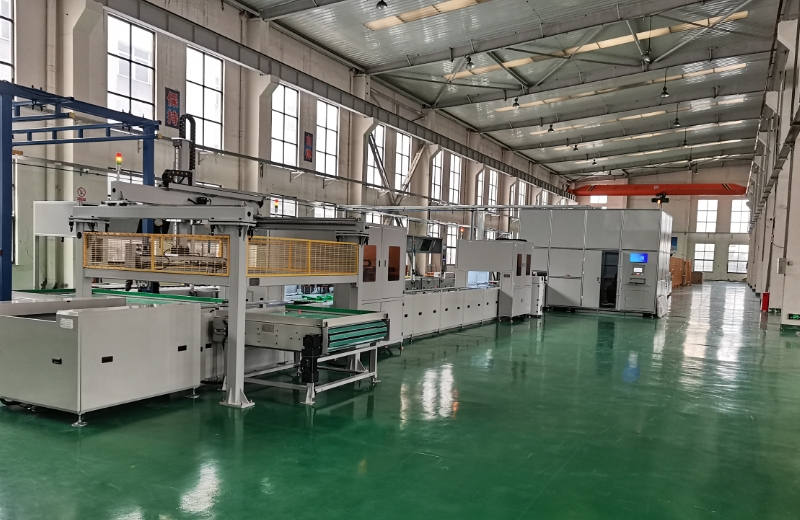
新能源企业规划储能项目,选购储能电池pack生产线时,很多采购人员只关注产能,忽略各工序的精度指标。储能电池模组体积大,电芯、汇流排、结构件装配的精度差异,会直接影响电池内阻、结构受力与长期运行稳定性。不同工序对应的精度标准不一样,理清各项要求,才能在验收环节做好核验,减少量产阶段的不良问题。
电芯分选与配组工序精度
电芯分选是储能电池pack生产线前端工序,重点管控电压、内阻、容量的检测精度。同模组内部电芯参数差异过大,储能系统充放电过程容易出现不均衡,加速电池衰减。
检测仪器需要稳定的测量精度,保证同一批次电芯筛选结果可靠。数据记录功能需要同步开启,实现电芯信息追溯,方便新能源项目的品质管控。
电芯堆叠装配工序精度
堆叠工位控制电芯摆放位置与电芯之间的间隙。堆叠偏差偏大,汇流排装配会出现对位困难,模组预压时受力不均,容易造成电芯局部挤压损伤。
伺服堆叠工位,需要控制单节电芯定位误差,保证堆叠完成后模组整体位置在允许范围。堆叠精度不达标,会直接增加后续激光焊接工位的难度,出现焊偏问题。
激光焊接工序精度
汇流排和电芯极柱焊接,对定位精度要求偏高。焊接光斑需要对准极柱和汇流排的搭接区域,位置偏移会造成虚焊或者烧损电芯。储能大电芯的焊接,熔深也要保持稳定。
搭配视觉寻位功能,可以补偿来料和装夹带来的微小偏差,提升焊缝一致性。焊接参数与位置数据同步存储,方便不良品追溯。
螺栓拧紧工序精度
模组框架、端板的螺栓紧固,重点管控扭矩精度。扭矩过小,使用过程会出现松动,接触电阻上升;扭矩过大,容易造成螺纹滑牙或者壳体变形。设备需要同步监控扭矩和转角,出现漏打、重复打螺丝可以自动报警。多颗螺栓之间扭矩波动不能过大,保证模组受力均匀。
打胶与密封工序精度
模组隔热胶、结构胶的涂胶工位,控制胶线的宽度与出胶量。胶线偏移或者断胶,会降低模组的隔热、防护能力;出胶过多,多余胶水溢出污染电芯和汇流排。涂胶设备的移动定位与出胶流量需要稳定,不同产品型号可以保存多套涂胶程序,换型快速调用。
成品检测工位精度
模组高压测试、绝缘检测,仪器测量精度会影响不良品的判断。检测精度不足,会出现误判,合格产品被判定不良,或是把存在绝缘隐患的产品流入下一工序。测试完成后,数据上传系统,形成完整的生产记录。
采购储能电池pack生产线,把各工序精度写入技术协议,试样阶段逐项验证,才能保障储能模组长期稳定运行。
海维激光做储能电池pack整线集成,会结合客户产品规划,对各工序精度做系统性匹配,支持多规格储能电芯柔性换型。项目前期完成车间布局与工艺方案评估,产线出厂经过多轮联调。交付后持续跟进量产阶段的工艺优化,帮助企业稳定控制模组品质,降低生产损耗。

 扫一扫添加微信