
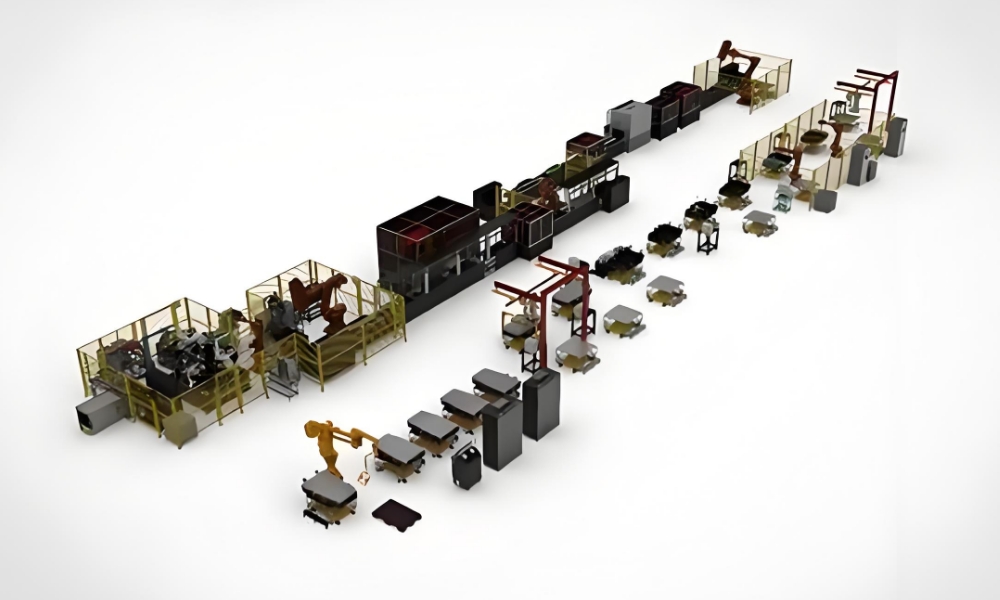
锂电池pack组装生产线验收,焊接与检测工位核验重点
很多新能源项目在做锂电池pack组装生产线验收时,容易只看设备能不能正常跑动,忽略焊接和检测工位的细节核验。这两个工位直接决定锂电池模组的导电性能和使用安全,也是后期量产不良的高发位置。验收阶段没有把指标确认清楚,正式投产后很容易出现虚焊、漏检等问题,增加返工和报废成本。
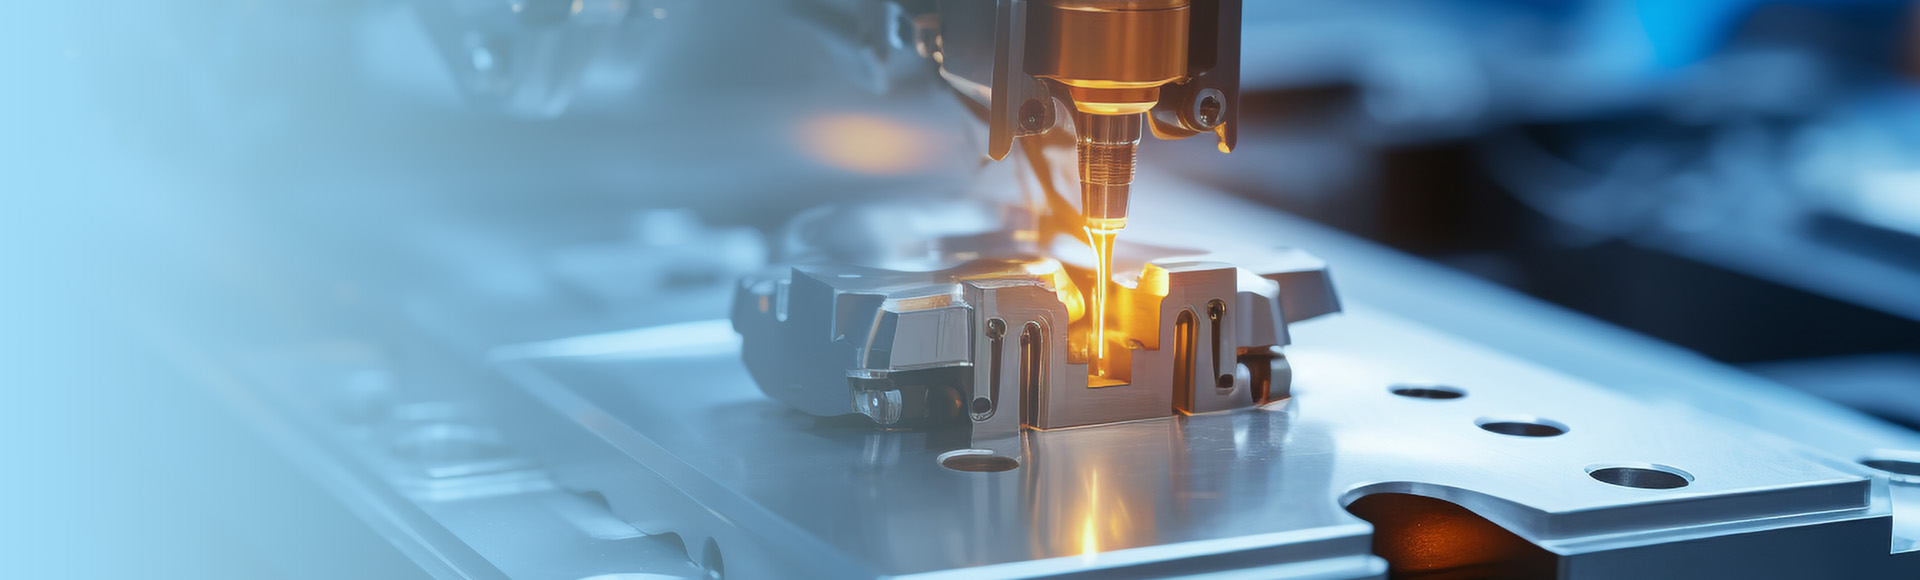
焊接工位核验重点
验收焊接工位,首先核对定位精度。电芯、汇流排的定位工装,重复定位误差需要和工艺文件保持一致,多次循环生产之后,偏移量不能持续变大。连续跑样的时候,留意焊缝成型状态,记录是否出现焊穿、飞溅、熔深不足的情况。
激光器、水冷系统、烟尘收集装置都要同步查验,长时间连续运行,水温、功率输出需要保持稳定。还要核验焊接数据存储功能,每一组锂电池模组的焊接参数可以对应追溯。
另外要核对安全防护,回光防护、隔离挡板、急停装置需要正常触发,避免生产过程中出现安全隐患。
焊后视觉检测工位核验重点
视觉检测是拦截焊接缺陷的第一道关口,验收时需要导入已知不良样品,测试设备识别能力。虚焊、偏焊、气孔、爆点这类缺陷,需要稳定识别并且标记NG。
同时确认误判和漏判比例,频繁误报会打乱产线节拍,漏检会把不良锂电池模组流入下道工序。视觉程序切换产品型号之后,识别逻辑需要重新核验,不能直接沿用旧程序。
图像记录功能也要检查,不良样品的图片可以长期保存,方便后续品质复盘。
电性能检测工位核验重点
电性能检测包含内阻、绝缘耐压、电压采集等项目,是锂电池pack组装生产线里很关键的环节。验收时先用标准样件校准设备,确认测试数值和标准值偏差在允许范围。
测试探针接触状态需要重点查看,探针磨损、接触不稳,会造成数据跳动,出现时好时坏的情况。NG产品的分流、锁止功能要正常,不良品不会自动流转到下一个工序。
多组样品连续测试,观察数据重复性,同一批次锂电池模组,同一项测试结果波动不能超出工艺范围。
联动与数据追溯核验
焊接工位和检测工位不是独立运行,验收时要核验工位之间信号互通。焊接完成信号触发之后,检测工位才启动测试,检测结果回传给上层系统,绑定模组条码。
所有焊接参数、检测数值、判定结果,需要同步上传留存,满足新能源行业追溯要求。出现不良的时候,可以通过条码反向查到当时的焊接参数、检测时间。
连续试运行验证
单批次短时间测试不足以代表量产状态,验收需要安排连续试运行,按照设计节拍持续生产。统计焊接良率、检测工位报警频次、停机原因,记录各项指标是否符合合同约定。试运行期间暴露的问题,需要形成整改清单,闭环之后再完成验收。
海维激光在锂电池pack组装生产线交付验收阶段,会配合客户完成焊接、检测工位逐项核验,提供试样样件用于功能验证,同步做好数据追溯调试,保障锂电池模组的生产品质稳定。

 扫一扫添加微信