
激光焊接机焊接过程中激光的发散角变化对焊接质量的影响
很多企业在使用激光焊接机开展量产作业时,会遇到焊接效果不稳定的情况。在功率、焊接速度保持不变的条件下,焊点熔深忽深忽浅,飞溅量波动,部分工件出现虚焊或者焊穿。多数操作人员优先调整工艺参数,却忽略激光发散角变化带来的影响。
发散角代表激光光束的汇聚能力,它出现变动,会直接改变作用在工件表面的光斑大小与能量密度,进而影响成品品质。激光设备厂家海维激光接下来给大家讲解发散角变化带来的各类影响,以及采购激光焊接机时需要关注的相关要点。
一、什么是激光发散角,为什么会发生变化
激光焊接机输出的光束,会随传输距离产生扩散。发散角稳定,光斑尺寸就能维持在预设范围。在生产场景里,造成发散角改变的因素分为两类。一类是设备硬件状态发生改变,激光器内部器件老化、保护镜片或者聚焦镜片脏污受损,都会干扰光束传输。
另一类属于外部环境因素,设备长时间工作温度升高,光路部件出现微小形变,车间震动,光纤弯折过度,也会让发散角出现偏移。
二、发散角变大对焊接带来的影响
发散角变大,光束汇聚效果下降,工件表面光斑直径随之增大,单位面积的激光能量密度降低。同等功率条件下,熔深会变浅,容易出现虚焊,焊点的结合强度达不到标准。光斑扩大还会扩大热影响区域,加工薄料工件时,更容易出现变形。
部分场景还会出现焊点宽度不一致,同一批次产品的焊接数据差异变大,不利于后续质量检测。如果继续提升功率来弥补能量不足,会增加耗材损耗,还会提升工件过热的风险。
三、发散角变小带来的量产问题
发散角偏小,光束集中程度更高,光斑更小,能量密度会明显上升。在固定工艺参数下,容易出现熔深超标,薄板材直接焊穿。高能量密度还会增加金属飞溅,飞溅物附着在镜片或者工件表面,带来额外不良。
光斑过小对工件定位精度要求更高,来料存在微小位置偏差,就会造成焊点偏离焊接区域,增加废品数量。这种情况在精密小件焊接工序中表现更为突出。
四、采购激光焊接机需要关注光束稳定性
采购阶段挑选激光焊接机,需要关注光束长期输出的稳定性。优质机型可以在长时间连续出光时,把发散角波动控制在较小区间。查看设备光路设计,选用稳定的光路组件,配套恒温冷却结构,减少温升带来的光束变化。
带光束状态监测功能的机型,可以实时识别光束异常,提前预警发散角偏移,减少批量不良品产出。
五、日常生产如何管控发散角波动
日常维护可以降低发散角异常出现的概率。定期清洁、检查各类光学镜片,发现划伤、污渍及时更换。规范光纤使用,避免光纤过度弯折。设备开机后预留预热时间,等光路温度稳定再正式焊接。
每次换产或者设备移动后,做光束和焦点校验,及时发现发散角变化,提前调整工艺。
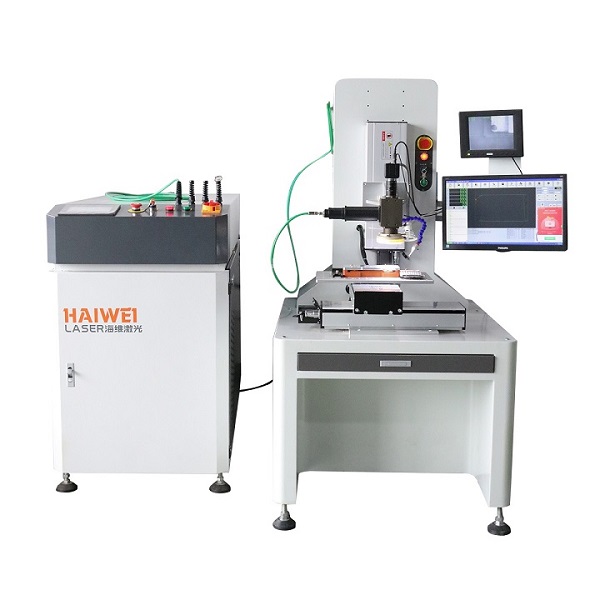
激光设备厂家海维激光经验丰富,生产的设备稳定性好,整机光路结构经过优化调校,有效抑制量产过程中的发散角波动,长期焊接光束更稳定。可为客户提供免费工艺打样、参数定制调试服务,设备到厂后配备专业技术对接、远程答疑及上门调试维保,全方位保障产线焊接质量持续稳定。
 扫一扫添加微信