
手持式锂电池激光焊接机焊接轨迹有哪些?
做新能源电池模组加工的都知道,手持式锂电池激光焊接机跟普通焊金属的手持焊不一样,不能只会走直线。电池模组的汇流排、连接片、转镍、电极螺柱这些部位,形状都不规整,有的要焊圆圈,有的要走弧线,轨迹选不对,焊出来的焊缝要么强度不够,要么容易炸点虚焊。现在主流的手持式锂电池激光焊接机,基本都能实现点焊、直线、曲线、圆弧、圆圈这些任意轨迹焊接,能满足不同工序的需求。
点焊:适合薄件定位和极耳叠焊
点焊是基础的轨迹,主要用来做薄件定位或者极耳叠焊。比如焊0.2mm左右的铜铝极耳,不需要拉焊缝,直接打点固定就行,热输入小,不会把薄料烧穿。点焊的时候注意控制出光时间和功率,一般用低功率短脉冲,焊出来的点圆润平整,不会有凸起或者炸点。
直线和曲线:适合汇流排和连接片焊接
直线轨迹是很常用的,焊电池模组的汇流排、长条形连接片的时候,直接拉直线就行,焊接速度快,焊缝平整。遇到不规则的连接片或者异形工件,就用曲线轨迹,跟着工件轮廓走,不用反复调整工件位置,能减少装配误差带来的焊接不良。
现在很多设备支持双振镜摆动,走直线的时候光斑还能小幅摆动,能搅拌熔池减少气孔,焊缝强度比不摆动的直线焊高不少。
圆弧和圆圈:适合螺柱和圆柱电芯焊接
焊电极螺柱、圆柱电芯的极耳封口这些圆形部位,必须用圆弧或者圆圈轨迹。普通单摆的手持焊只能走直线,焊不了圆圈,必须选带双摆功能的手持式锂电池激光焊接机,才能走完整的圆圈轨迹。
焊螺柱的时候用圆圈轨迹绕着螺柱根部焊一圈,焊缝均匀密封,导电性能好,也不会因为局部过热把螺柱焊变形。
轨迹选择的小技巧
选轨迹的时候别盲目选复杂的,能走直线就别走曲线,轨迹越简单焊接速度越快,热输入也越稳定。另外不同轨迹对应的功率和速度要匹配,走圆圈的时候速度要比直线慢一点,功率适当调低,避免局部热量堆积烧穿工件。调试的时候先用废料试焊,确认焊缝强度和平整度没问题再批量生产。
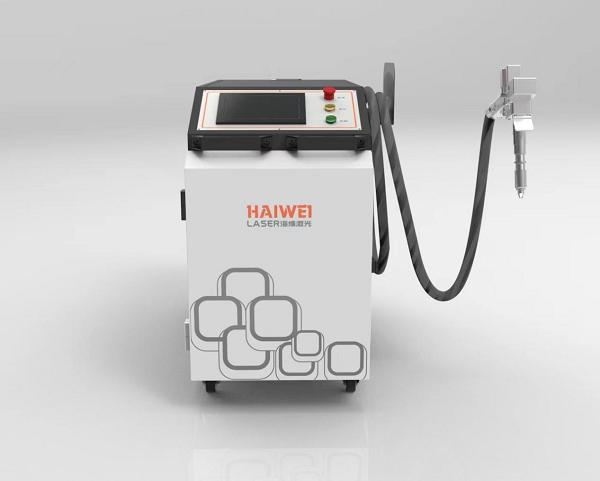
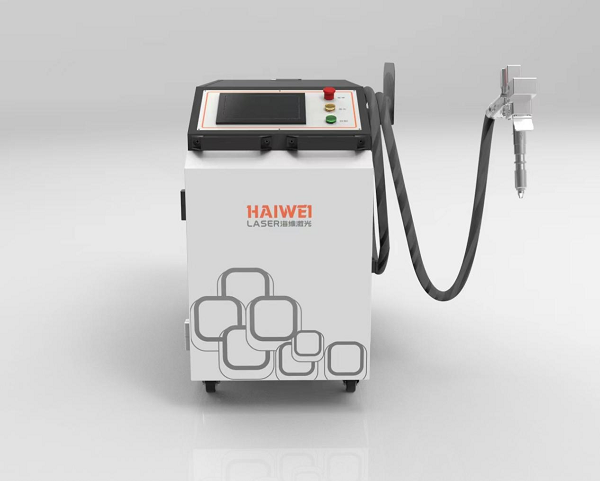
海维激光的手持式锂电池激光焊接机价格实在,设备运行稳定故障少。支持多种轨迹自由编辑,适配汇流排、转镍、电极螺柱等锂电零部件加工。可以提供试样打样验证不同轨迹焊接效果,设备交付配套操作培训,帮助车间人员快速掌握轨迹编辑与焊接操作,应对多规格电池模组的生产需求。
 扫一扫添加微信