
激光焊接机焊接铜件,试样测试重点看什么
很多工厂选购激光焊接机加工铜时,只简单看表面焊缝外观就判定设备合格。铜的反光率高,焊接容易出现气孔、虚焊、飞溅,单看外表很难发现内部缺陷。试样测试是采购激光焊接机阶段很关键的环节,按照固定项目逐项检测,才能确认设备能不能稳定加工铜工件,避免量产阶段出现批量不良。
焊缝外观与成型状态检查
拿到焊好的铜试样,第一步先观察焊缝表面。重点查看飞溅多少、焊缝宽窄是否均匀,有没有断焊、凹陷或者烧穿。铜焊接容易产生大量金属飞溅,过多飞溅会附着工件表面,增加后续清理工序。
同时观察起弧和收弧位置,这两个位置属于缺陷高发区域,留意有没有裂纹、孔洞。外观不合格,就不用继续做深层检测,直接调整激光焊接机参数或者工装。
熔深与内部缺陷检测
外观合格后,需要剖开试样查看截面熔深,确认实际熔深是否达到设计要求。铜导热速度快,能量容易散失,容易出现表面看着焊好,内部没有熔合的虚焊。
截面观察时检查焊缝内部气孔、裂纹、未熔合等缺陷。这类内部问题肉眼从外部无法识别,一旦流入量产,会直接影响工件使用可靠性。对于要求较高的工件,也可以采用无损检测方式筛查内部缺陷。
力学拉力测试
拉力测试用来验证焊缝的承载能力,判断焊接接头的强度。按照产品实际工况做拉力试验,记录断裂位置和拉力数值。
如果断裂位置出现在焊缝区域,代表焊接接头强度不足。铜件焊接试样,需要多组重复测试,验证同一参数下结果的稳定性,避免单次试样数据带来误判。
电阻性能检测
导电类铜工件,比如汇流排,电阻是核心指标。焊接位置的接触电阻偏高,工件工作时会产生明显温升。
使用仪器测量焊缝区域电阻,对比母材电阻数值。多取几个点位测试,查看不同焊点之间的电阻波动。电阻差异过大,说明激光焊接机输出不稳定,批量生产一致性难以保障。
连续试样稳定性验证
单次试样合格不代表量产稳定。需要连续焊接多件铜试样,保持同样的工装与参数,连续取样检测熔深、电阻和拉力。
对比多组试样的数据波动幅度,评估激光焊接机长时间工作,功率、光束输出是否稳定。这一步可以模拟车间连续生产工况,提前暴露设备或者工艺存在的隐患。
试样测试全部项目达标,再确认设备的功率、冷却、气路配置,才能选定适配铜件加工的激光焊接机,保障后续生产稳定。
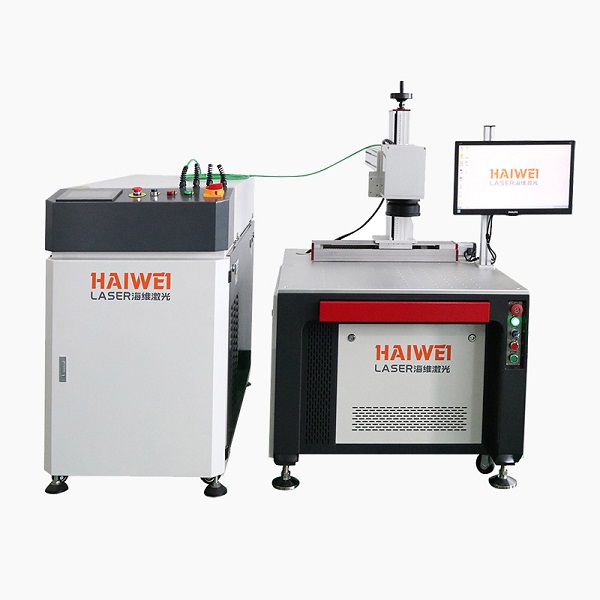
海维激光针对铜材高反射特性优化激光焊接机光路与工艺,支持客户寄送工件开展全套试样检测,从熔深、拉力到电阻逐一核验。设备出厂经过老化测试,光束输出稳定。项目交付包含工艺调试与实操培训,全程协助打通铜件量产焊接流程,降低车间生产试错成本。
 扫一扫添加微信