
锂电池激光焊机,对铜铝异种材料适配性怎么样
铜铝连接是锂电池模组焊接加工里比较常见,也比较难做的环节。新能源电池里,铝用来做正极、汇流排,铜多用在负极和导电连接,两者物理性能差异大,直接焊在一起,问题会比同种材料多不少。很多加工厂在评估锂电池激光焊机的时候,很容易只参考铜或者铝单独焊接的工艺,忽略异种焊接带来的额外风险,等到上线量产才发现良率很难稳住。
铜铝焊接难在哪里
铜熔点高、导热快,铝熔点低、表面氧化膜厚。同一束激光下去,铜这边可能还没熔透,铝那边已经过热。两者熔池混合后还容易生成脆性金属间化合物,层厚了会影响拉力和导电性,后续振动、热循环中更容易开裂。
工件表面如果残留油污、氧化皮,还会加剧焊接飞溅和气孔产生,进一步放大接头的不稳定问题。不同厚度搭配带来的热量差也很难把控,薄极耳搭配厚汇流排时,热失衡的现象会更加明显。
激光焊机为什么有优势
相比传统电阻焊、钎焊,锂电池激光焊机能量集中,热影响区小,焊接速度快,更适合薄件、叠件和精密连接。通过控制功率、速度、离焦量和脉冲波形,可以把两种材料的熔合量控制在较小范围,减少脆性层过度生长。
连续加工的时候,稳定的能量输出也可以减少相邻焊点之间的热累积,避免前一个焊点的余热干扰下一个接头的成型状态,对多焊点密集排布的锂电池模组更友好。
常用工艺手段
铜铝焊接通常会配合摆动焊,让光斑做圆周或八字摆动,扩大熔宽、稳定熔池、降低气孔。光束偏置也常用,把能量中心稍微偏向铝侧或铜侧,避免两种金属过度混合。部分场景会加镍层、银基或锡基过渡材料,降低脆性化合物风险。
保护气的选择、气流大小和喷嘴距离也要同步匹配,防止高温熔池持续氧化,不然就算熔合状态达标,接头长期使用依旧会出现阻值上升。
设备选型要看什么
不能只看功率。要关注激光器波长和光束质量、是否支持环形光斑或摆动焊、抗高反能力、保护气路设计、视觉定位精度和在线检测能力。铜对红外激光反射率高,起焊阶段容易不稳定,设备要有足够的过程控制能力。
如果车间订单规格经常变动,还要确认设备参数调整是否便捷,换款之后不用长时间反复调试。
采购前建议带样试焊
铜铝接头到底能不能稳定做,和材料厚度、叠放顺序、表面状态、夹具精度都有关系。采购锂电池激光焊机时,可用实际产品试焊,重点可以看熔深、拉力、内阻、气孔和IMC控制情况。
试样不要只做少量样品,尽量连续多件测试,模拟车间长时间生产的工况,观察参数会不会漂移,以此判断这套设备的适配水平能不能满足长期生产要求。
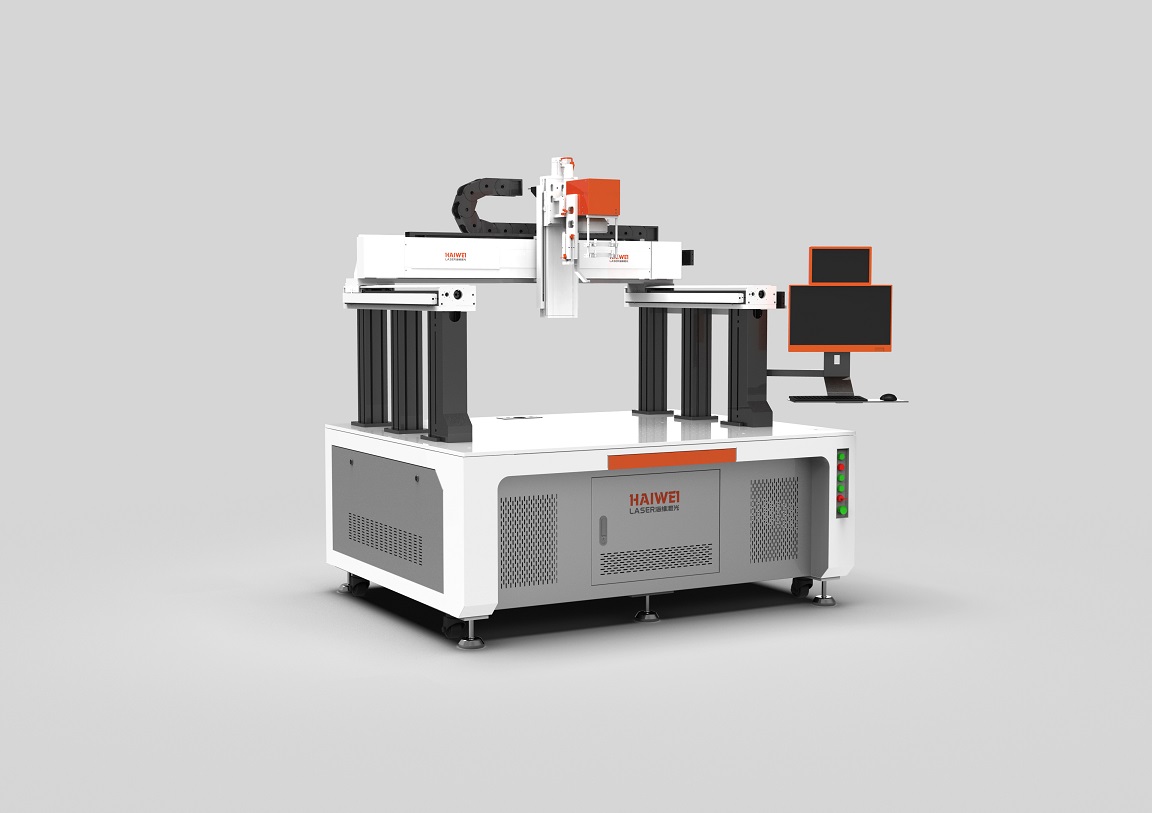
海维激光的锂电池激光焊机,针对铜铝异种焊接难点做了专项优化,搭配成熟摆动焊接工艺。可支持带样试样验证,交付后提供现场调试、操作培训,后续产品改型也能持续跟进工艺,帮锂电池加工厂稳住接头品质,减少量产隐患。
 扫一扫添加微信