
机械手激光焊接机,能不能对接现有产线
很多工厂在评估机械手激光焊接机的时候,都会关心对接原有产线的问题。不少车间已经有输送线、定位工装、主控PLC或者MES系统,不想推翻原有布局重新搭建。机械手激光焊接机大多支持接入现有产线,但不是拿过来就可以直接联动,能不能顺畅对接,取决于信号通讯、物料流转、节拍匹配以及安全回路的规划,采购阶段提前核对清楚,能减少改造投入和调试周期。
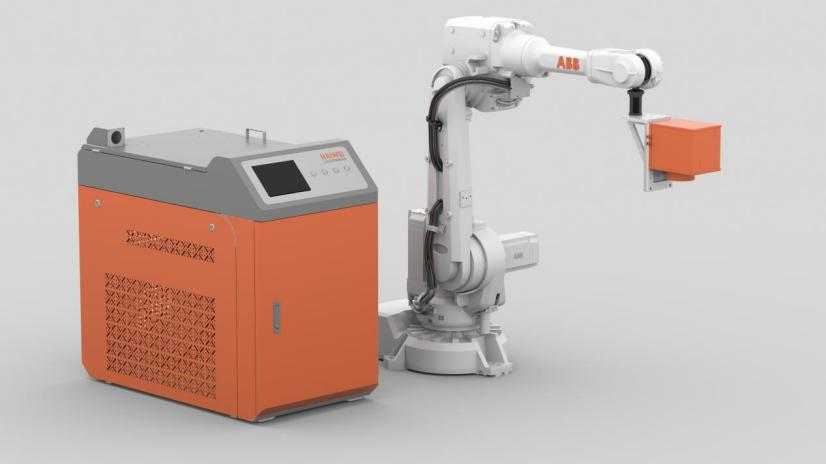
信号通讯是联动的基础
机械手激光焊接机的控制系统一般预留通用通讯接口,可以和原有产线的PLC做信号交互,实现工件到位、启动焊接、焊接完成、故障报警这类信号传递。产线可以下发工件型号,机械手激光焊接机自动调用对应的焊接程序,完成之后回传生产数据、不良记录。
如果原有产线控制版本老旧,协议不兼容,就需要增加转换模块,或者简化成普通的IO开关信号对接,只做基础启停联动,这类方案改造难度更低。
物料输送与工位衔接
对接的时候要考虑上游送料、下游出料的方式。原有产线如果是传送带流转,需要确认输送速度、挡停定位结构,保证工件到达焊接工位之后位置稳定。
部分车间不改动输送主线,采用独立工作站的形式,人工或者移栽机构在主线和焊接工位之间转运工件,属于半对接模式,改动量小,适合订单规格经常变化的场景。工装定位基准也要统一,不然工件位置偏差,会直接影响焊接精度。
生产节拍需要相互匹配
机械手激光焊接机的焊接时长,要和前后工序的节拍适配。如果焊接工位速度偏慢,上游物料持续送过来,容易出现工件堆积,需要增设缓存工位。如果焊接速度更快,下游工序承接不足,也会造成设备等待。
评估的时候,要统计单件焊接耗时、上下料耗时,结合车间实际产能,确定是否增加双工位变位机,让装卸和焊接同步进行,平衡整条产线流转节奏。
安全回路的合并核对
这一项很容易被忽略。机械手激光焊接机自带安全防护、安全门、急停回路,接入原有产线之后,急停、门禁、报警信号需要并入整线安全逻辑。一旦焊接区域触发报警,上游送料需要停止,避免工件持续流入危险区域。
防护隔离区域也要和车间原有安全分区保持一致,满足现场管理规范。
前期对接评估建议
采购机械手激光焊接机前,向设备方提供原有产线的图纸、控制型号、输送方式,确认对接方案。优先试样的同时,同步测试信号联动,区分全自动化联动和独立工作站两种模式,选择适合车间现状的方案。
机械手激光焊接机具备对接现有产线的条件,改造方案有简有繁。提前梳理通讯、输送、节拍、安全四个维度,就可以在尽量保留原有设备的前提下,完成产线升级。
海维激光的机械手激光焊接机,支持多种通讯协议,可根据车间原有产线现状定制对接方案。项目前期会现场勘测评估,搭配适配的移栽、工装与信号联动设计,交付后提供调试、编程培训,助力工厂低成本完成产线升级。
 扫一扫添加微信