
如何设置振镜激光焊接机的焊接脉冲波形?
很多工厂拿到振镜激光焊接机之后,直接使用默认波形生产,薄板容易烧穿,铜铝材料飞溅偏大,焊缝首尾还会出现塌陷或者堆积。脉冲波形是控制热量输入的核心,合理设置可以改善焊接成型,减少不良。采购振镜激光焊接机的时候,也可以提前确认波形编辑功能,适配自身工件的调试需求。
先理清波形分段的基础逻辑
振镜激光焊接机的脉冲波形,一般分为起始段、中间稳压段、收尾段三个部分。起始段控制功率缓慢上升,避免瞬间能量过高把工件表面冲坏。中间段维持稳定功率,保证熔深均匀。收尾段逐步降低功率,缓解焊缝末端冷却过快带来的裂纹。
软件内可以划分多段时间和功率,每一段的时长、功率占比都可以独立修改,不是只能使用固定单段脉冲。
根据材质和板厚匹配基础波形框架
薄板不锈钢这类热敏感材料,优先设置缓升缓降的波形,起始和收尾的功率变化放慢,降低热冲击。铜、铝等高反光材料,起始段可以设置偏高一点的功率,帮助材料快速吸收激光能量,再转入稳定焊接功率。
厚板需要更深熔深时,拉长中间稳压段的时长,保证熔池持续稳定。不要直接套用别的工件参数,材质不同,热量吸收差别很大。
搭配振镜扫描速度同步调试
振镜激光焊接机是光束摆动完成焊接,脉冲波形需要和扫描速度配合。扫描速度快,脉冲频率和单段能量要相应调高,防止焊缝出现断点。扫描速度慢,就要压低峰值功率,避免热量持续累积。
拐角位置还要搭配开关光延时参数,延时过大容易在起点堆料,延时偏小会出现缺焊缺口,波形调整之后,要同步验证拐角位置的成型状态。
分段微调,小幅度迭代测试
波形修改不要一次性大范围改动参数,每次只调整其中一段的功率或者时长,焊完样品观察飞溅、熔深、焊缝外观,记录变化。优先保存多组波形配方,不同工件直接调用,减少重复调试工作量。
遇到批量稳定生产,波形确定之后可以锁定配方,防止操作人员误改参数,造成批量不良。
波形设置常见问题排查
如果焊缝起点有凹坑,一般是起始功率上升太快。焊缝末端凸起,大多是收尾功率下降速度偏慢。飞溅持续较多,需要降低峰值功率,拉长上升时间。部分激光器对波形段数有限制,设置前查看设备支持的分段数量,超出范围无法正常出光。
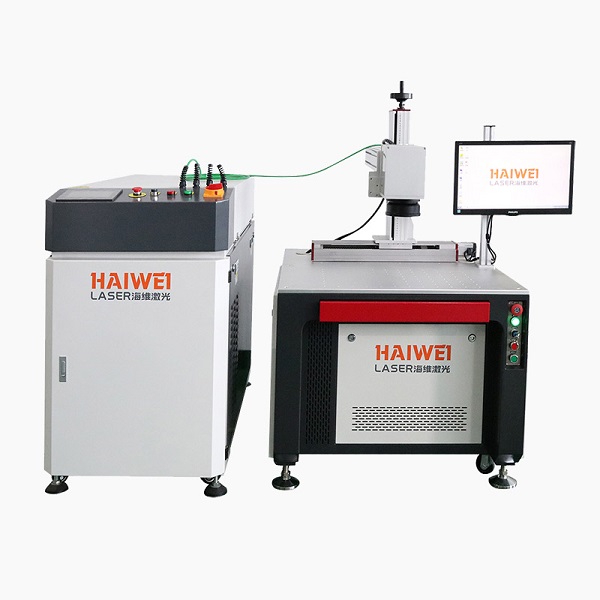
振镜激光焊接机的脉冲波形没有统一标准,核心是匹配工件材质、厚度、扫描路径。海维激光的振镜激光焊接机支持多段波形自定义编辑,交付阶段会同步给客户基础工艺参考,后续有新材料试样需求,技术人员可以配合调试波形参数,帮助工厂稳定焊接品质。
 扫一扫添加微信