
不锈钢激光焊接机器人在五金厨具的应用
很多做五金厨具的工厂,一直被薄板焊接的问题困扰,传统焊接方式热输入大,工件容易变形,焊缝氧化变色,后续打磨抛光要投入不少人工。不锈钢激光焊接机器人在这类产品上应用越来越多,能够适配水槽、锅具、厨具支架等多种不锈钢工件,稳定控制焊缝外观,减少后处理工序。采购设备前,要结合五金厨具的产品特点,理清工艺和产线配套的相关要求。
五金厨具焊接的工艺特点
厨具使用的不锈钢板材大多偏薄,常见厚度集中在0.5毫米到2毫米之间,材料多为304不锈钢。产品对密封性和外观都有要求,焊缝不能有明显发黑、气孔、凹陷,部分外露焊缝还要保证表面平整。
这类工件焊缝轨迹多变,有圆弧、转角、搭接缝,人工焊接的质量波动大,焊工熟练程度直接影响成品。订单款式多,换款频繁,产线需要有灵活调整的能力,不锈钢激光焊接机器人可以通过程序切换适配不同工件。
不锈钢激光焊接机器人解决的常见问题
薄板焊接很容易出现的问题是热变形,激光能量集中,热影响区域更小,配合稳定的行走速度,能够降低工件翘曲的概率。配套合适的保护气路,焊缝氧化情况会得到改善,打磨工作量可以减少。
搭配焊缝跟踪或者视觉寻位之后,工件装夹存在轻微偏差时,机器人可以自动修正轨迹,降低工装定位难度。长期量产时,焊接参数统一,同批次五金厨具的焊缝一致性更好,不良数量更容易管控。
配套工装与气体保护的注意事项
工装是不锈钢激光焊接机器人稳定生产的关键,薄板工件夹紧要均匀,避免焊接过程中工件位移。工装还要预留散热空间,局部热量堆积依然会造成变色。
保护气体一般选用氩气,气路布局要对准熔池区域,转角位置的吹气时序也要同步调整。气体流量不合适,就算激光参数正常,焊缝表面依然会出现发黄发黑,影响厨具外观和耐蚀性能。
不同订单模式的配置选择
大批量固定款式生产,可以把不锈钢激光焊接机器人搭配输送线、自动上下料工位,提升整体节拍。小批量多款式的五金厨具订单,优先选用变位机,简化工装更换,可以减少换型耗时。
如果产品结构复杂,需要多角度焊接,选择臂长合适的机器人本体,预留足够的运动空间,避免焊接中途出现姿态限制。
投产前的试样与验收要点
正式投产前,使用客户实际来料做试样,确认熔深、焊缝外观、变形量,同时验证连续焊接的稳定性。试样通过之后,把焊接参数、气体条件、验收标准记录下来,方便后续换款时快速调用。
同步核算耗材、维保成本,保护镜片、喷嘴属于高频消耗件,提前确认备件供应,避免量产中途停机。
结合五金厨具的订单结构、板材厚度、外观标准来配置不锈钢激光焊接机器人,能够平衡生产效率和产品品质,帮助工厂控制焊接和后处理的综合开支。
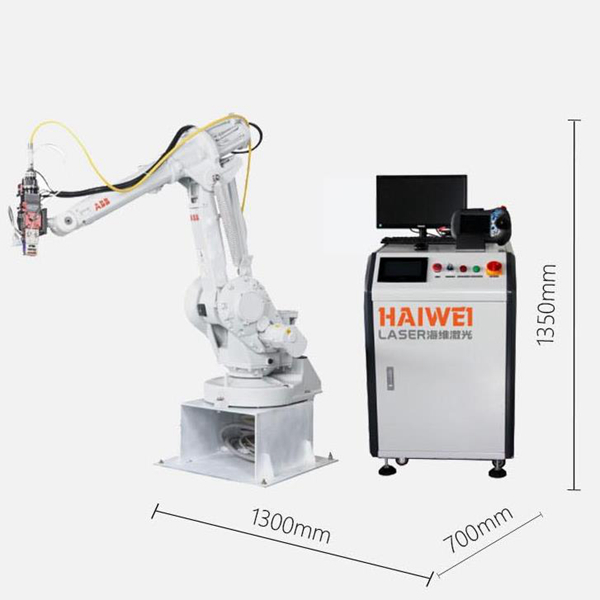
海维激光可提供适配五金厨具加工的不锈钢激光焊接机器人,支持来料试样调试,焊缝成型稳定。配套变位机、视觉寻位等可选配置,报价清晰,售后完善,备件供应及时,帮你减少打磨工序,平稳对接量产需求。
 扫一扫添加微信