
激光焊接机从单机加工升级到产线作业需要增加哪些配置
一台激光焊接机在单机状态下运行,操作员负责上下料、启动焊接、检查焊缝,设备本身只需完成出光和运动。当这台设备被放入产线,成为流程中的一个节点时,它需要与前后工序衔接、与控制系统对话、与安全体系配合。这种角色转变,意味着在硬件和软件层面都需要增加相应的配置。
工件流转与定位系统
单机作业时,工件由人工放置到工作台上,定位靠肉眼或简单靠尺。升级到产线后,工件需要自动进入焊接工位。常见的配置是增加输送线或滚筒线,与前后工序对接。工件到达焊接位置后,需要一套自动定位夹紧机构——气缸或伺服驱动的夹具将工件推到基准面并压紧,确保每次焊接时工件位置一致。对于有多个焊接面的工件,还需要增加变位机或翻转机构,让工件在焊接过程中改变姿态。
自动上下料装置
如果产线节拍要求较高,人工上下料会成为瓶颈。增加机械手或桁架机械手,从料仓或输送线上抓取工件放入夹具,焊接完成后取出成品。对于小型工件,可以使用振动盘或料盘供料;对于较大工件,则采用料架配合机械手的方式。上下料装置的节拍需要与激光焊接机的焊接时间匹配,避免焊接头等待工件或工件等待焊接。
通讯接口与产线控制
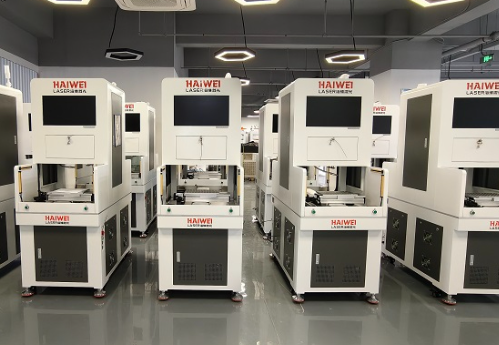
单机作业时,激光焊接机独立运行,不需要与外部设备交换数据。进入产线后,它需要与产线总控PLC通讯,接收启动信号,反馈焊接完成、故障报警等状态。常见的配置是增加Profinet、EtherCAT或Devicenet通讯模块,使激光焊接机能够融入产线的控制网络。同时,设备的操作界面可能需要开放部分权限给产线总控,实现远程启动和参数调用。
安全防护与联锁
单机作业时,操作员在设备旁,安全主要靠设备自身的防护罩和急停按钮。产线作业中,焊接工位可能处于封闭区域,操作员不在旁边,安全防护需要升级。增加安全光栅或安全门锁,当有人进入焊接区域时,设备自动停止出光。焊接工位的防护罩需要与产线围栏衔接,形成完整的隔离。急停信号需要接入产线总控,实现全线联动停机。
焊接质量在线监测
单机作业时,焊后检查由操作员目视完成。产线作业中,工件流转速度快,人工检查跟不上节拍。可以增加焊接质量监测模块,实时采集功率、反射光或熔池辐射信号,判断每个焊点是否合格。监测数据与工件序列号绑定,便于追溯。对于不合格的焊点,系统标记该工件并在下游分流。
除尘与冷却的产线适配
单机作业时,除尘器和冷水机可以独立摆放。进入产线后,这些辅助设备的占地和管线需要重新规划。除尘管道需要延伸到焊接工位上方,冷水机的进出水管需要与产线布局协调,避免管线横穿通道。对于多台激光焊接机共用一套辅助设备的产线,还需要增加分配管路和切换阀。
从单机到产线的升级,本质上是把激光焊接机从独立工具变成系统组件。增加的配置围绕“衔接”展开——工件衔接、信号衔接、安全衔接。配置的多少取决于产线的自动化程度和节拍要求,可以分步实施,不必一次到位。
 扫一扫添加微信