
自动焊接机器人哪些参数影响焊接效果
很多用户挑选自动焊接机器人的时候,只会留意激光器功率,容易忽略机器人本体参数对焊缝质量带来的影响。激光焊接想要稳定产出合格工件,机器人的运动参数、负载、臂展和激光器工艺参数需要互相匹配。采购阶段理清这些参数的作用,才能避开参数不匹配带来的虚焊、偏焊、焊缝宽窄不一等问题。
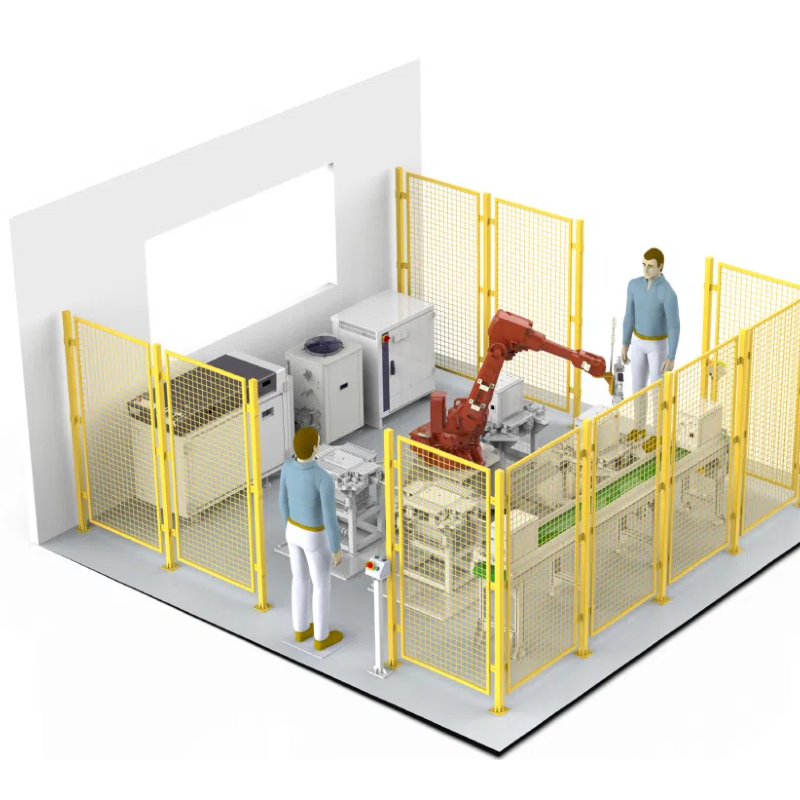
重复定位精度
重复定位精度代表机器人走完同一套轨迹之后,落点的稳定程度,是自动焊接机器人的基础指标。激光焊接的光斑尺寸偏小,定位波动稍大,光斑就会偏离焊缝位置,直接出现偏焊。这个参数适合薄板、精密工件的激光焊接场景。
参数数值只代表静态指标,还要结合工装、来料间隙一起验证,不能单独依靠参数表判断焊接稳定性。
额定负载与臂展
额定负载决定末端可以搭载的焊接头、视觉组件、送丝机构总重量。负载余量不足,机器人运行时会出现抖动,焊接轨迹发生偏移。臂展决定机器人可以覆盖的加工范围,工件尺寸大或者焊缝分布在多个侧面,臂展不够就无法到达焊接位置。
臂展越大,机器人末端刚性会有所下降,长焊缝焊接时更容易出现轨迹抖动。
运动速度与加减速参数
焊接行进速度直接控制单位长度焊缝接收的激光能量,速度过快熔深不足,速度过慢热量堆积,工件变形或者焊穿。除了匀速段速度,加减速设置也很关键,焊缝转角、起弧收弧位置,如果加速度设置不合理,机器人启停阶段速度不稳,会造成起弧气孔、收尾凹陷。
自动焊接机器人需要支持分段速度设置,适配不同焊缝位置。
姿态控制与轴响应特性
激光焊接对焊接头的入射角度有要求,角度变化会改变熔池形态。自动焊接机器人六轴联动能力,决定复杂曲面、拐角焊缝能不能保持稳定的入射角度。部分机器人轴响应偏慢,曲面跟踪时姿态调整滞后,焊缝一致性变差。
这类参数在焊接异形工件、电池模组、五金壳体时体现比较明显。
激光器配套工艺参数
激光器本身属于自动焊接机器人工作站的核心部分,激光功率、焦点位置、功率反馈稳定性都会影响焊接效果。功率波动会造成熔深忽深忽浅,焦点偏移会改变光斑能量密度。
采购时要确认机器人控制系统能不能和激光器信号联动,实现功率随轨迹同步调节,而不是机器人和激光器各自独立运行。
防护等级与环境适配参数
车间粉尘、水汽会影响光路和机器人传动结构,防护等级偏低的设备,长时间运行之后精度会慢慢漂移。如果现场是潮湿、多粉尘工况,需要核对这个参数。同时环境温度变化也会影响传动部件,间接改变焊接轨迹精度。
评估自动焊接机器人,不要单独拿某一项参数做对比,要结合自己工件的焊缝形式、材料、厚度综合核对。下单前安排试样焊接,在实际工况下跑连续样件,检验整套工作站的焊缝一致性,降低后期量产阶段的不良风险。
海维激光搭配自动焊接机器人与激光焊接系统,会结合工件工况匹配整套运动和工艺参数,不只提供设备硬件。可安排来料试样固化焊接参数,交付配套现场调试与操作培训,后续产品改型也支持程序优化,保障长期批量焊接效果稳定。
 扫一扫添加微信