
不同产能产线适配的激光焊接机械手推荐
很多工厂在采购激光焊接机械手的时候,习惯直接按照功率或者品牌做选择,忽略自身产线的产能规模。产能大小不一样,工件换型频率、节拍要求、工位布局都有区别,匹配的激光焊接机械手配置也会不同。选对机型,焊接品质稳定,投入也更合理,盲目选用高配置机型,容易造成资源闲置,配置不足又会拖慢整条产线进度。
小批量多品种产线适配方案
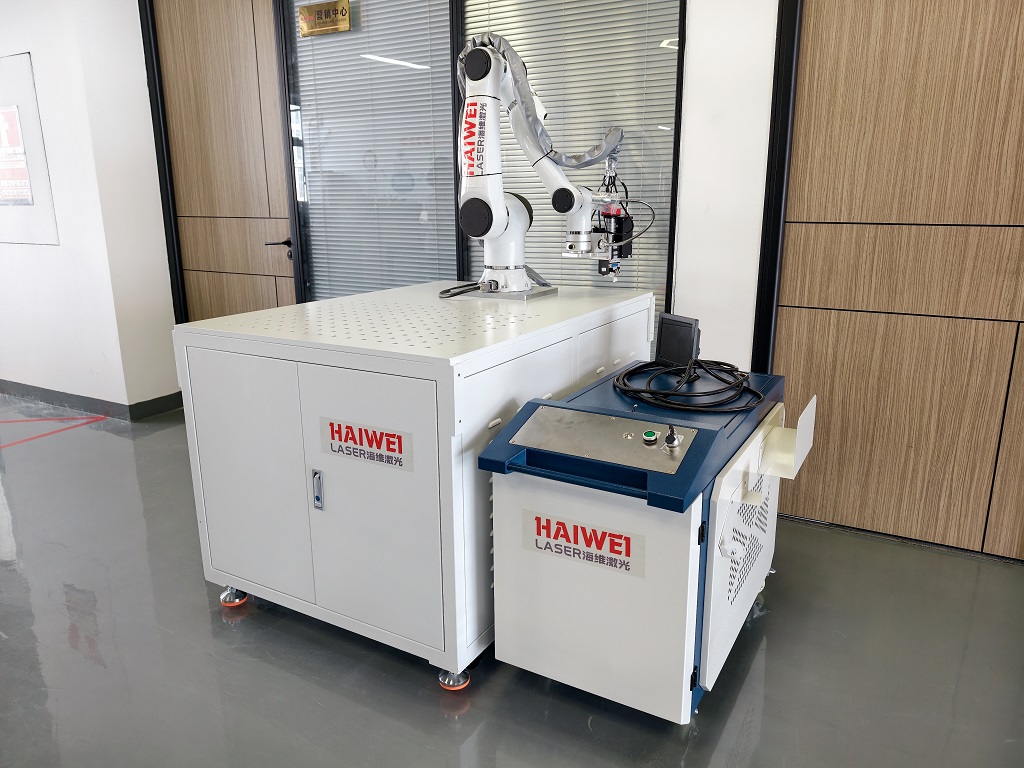
小批量产线一般订单品类多,单品产量不高,工件款式经常更换,适合部署轻量化的激光焊接机械手工作站。这类方案可以搭配简易工装,有条件的增加视觉寻位功能,减少每次换型后的定位调试时间。
这类场景不用追求高速连续运行,重点看重编程便捷性,调试门槛低,员工可以快速切换不同工件的焊接程序。钣金配件、定制五金、样品打样的产线,大多适合这个类型的激光焊接机械手。
中等批量稳定订单产线适配方案
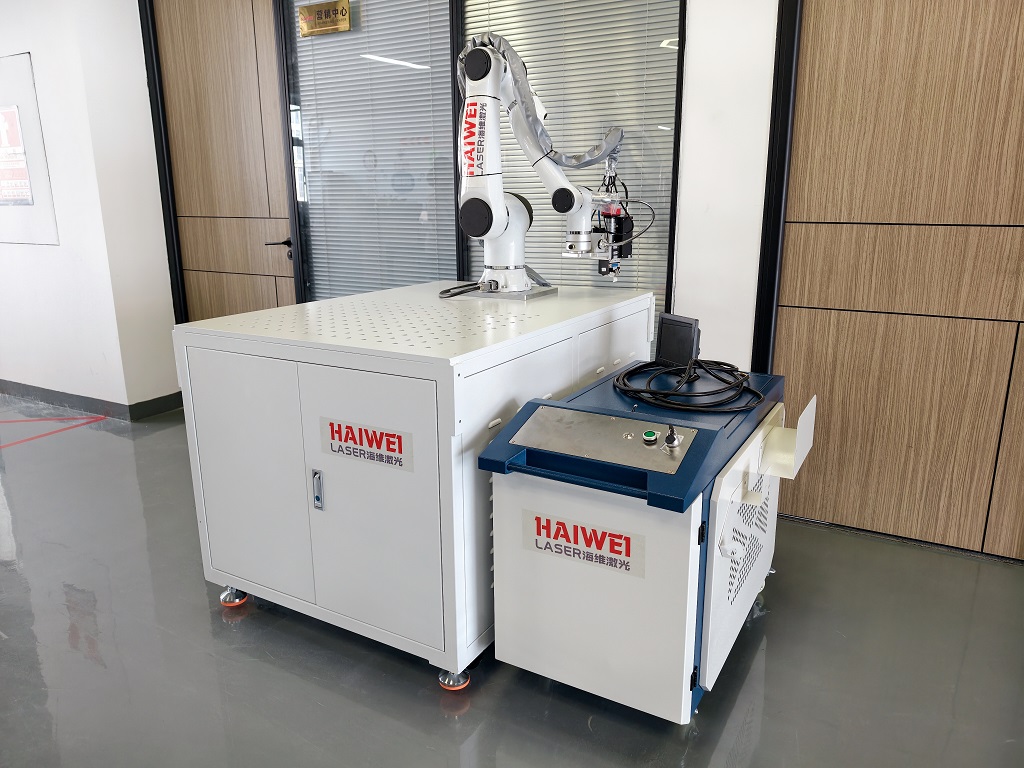
中等批量产线,单品生产周期更长,每天有固定产出,换型频次适中。可以选用标准六轴激光焊接机械手,搭配双工位变位机,一边上下料一边焊接,减少等待时间,大幅提升工位利用率。
激光器功率按照板材厚度和焊缝要求来匹配,同时做好光路防护和烟尘收集。这类配置兼顾效率和柔性,新能源配件、厨具构件、常规结构件的产线使用比较多,焊缝一致性可以稳定管控,方便对接后续检测工序。
大批量连续量产产线适配方案
大批量产线,产品规格长期稳定,追求持续不间断生产,激光焊接机械手需要满足长时间连续运行的要求。整套工作站可以和输送线联动,接入整条自动化产线,实现自动流转、自动焊接。
机械手选型侧重负载、臂展以及持续运行稳定性,配套闭环定位、焊缝跟踪模块,减少人工干预。产线节拍经过测算,多台机械手协同分工,分摊焊接工序,适合标准化模组、大批量金属组件的生产场景。
选型时需要同步核对的条件
确定激光焊接机械手之前,除了产能,还要确认工件外形、焊接路径、车间空间。空间有限的车间,优先紧凑式工作站;工件尺寸偏大,要选择对应臂展的机型。
还要提前确认后期改造空间,产品迭代之后,机械手是否可以通过更换工装、调整程序继续使用。不要只看单机报价,把工装、调试、培训、维保全部纳入考量。
投产前试样验证
不管是哪一种产能规模,都建议提前做来料试样。通过试样确认焊接效果,测试机械手的循环节拍,判断这套激光焊接机械手能不能匹配产线的计划产出,提前规避焊接不良、节拍不匹配等问题。
海维激光可以根据产线产能、工件工艺规划对应的激光焊接机械手工作站,支持来料试样验证,配套工装设计、现场调试和人员培训,适配多品类工件加工,满足不同工厂的自动化焊接需求。
 扫一扫添加微信