
工业机器人激光焊接机不同产能布局方案
很多工厂在规划工业机器人激光焊接机的时候,优先关注机器人本体和激光器配置,没有结合自身产能规划选择布局形式,出现设备利用率偏低或者节拍跟不上订单的情况。不同产能对应的布局结构差异明显,场地大小、工件规格、换款频率都会影响实际方案,前期选对布局,能够减少后期改造的投入。
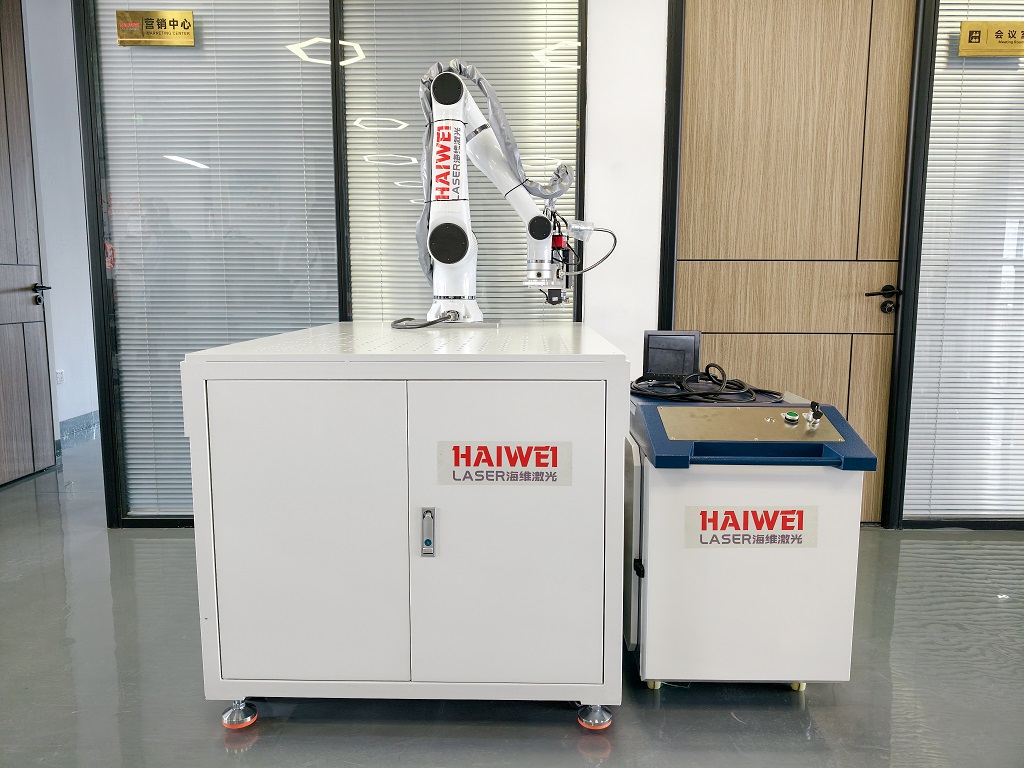
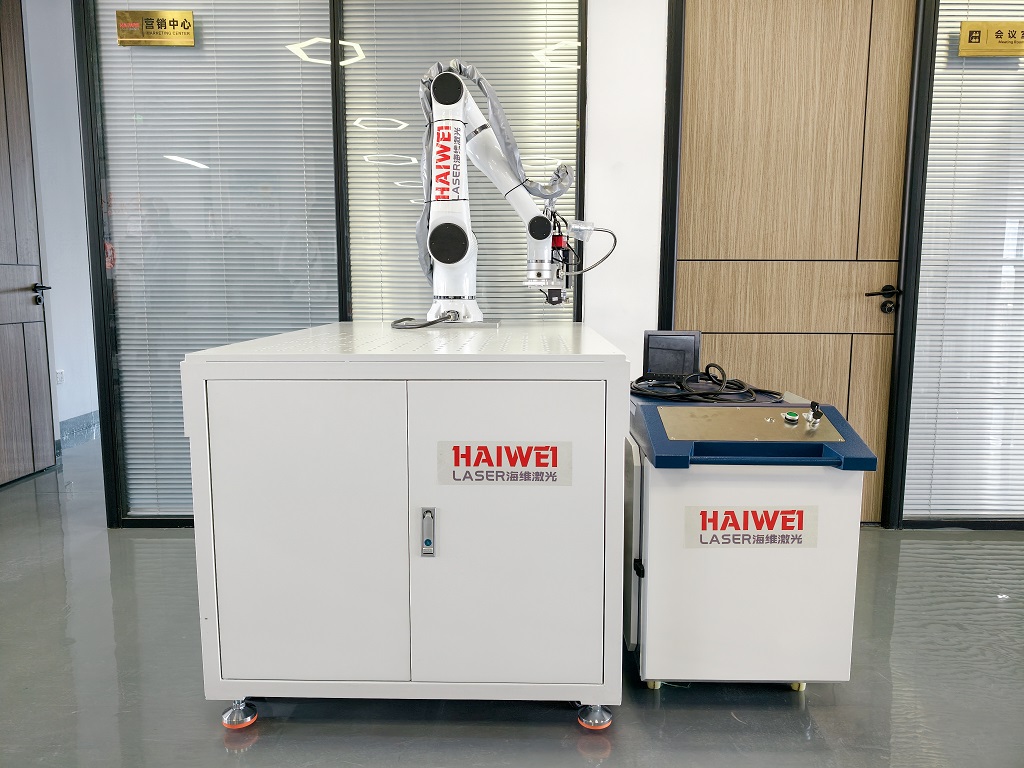
单工位固定台布局
单工位布局结构简单,由一台工业机器人激光焊接机搭配固定工装台,外围设置安全防护围栏。适合小批量试制、多品种零散订单,或是工件尺寸偏大、不适合频繁流转的产品。
这种布局的短板是焊接和上下料不能同步进行,机器人在人工装夹工件的时候处于等待状态,设备利用率有限。投入相对低,占用空间小,适合车间初次引入工业机器人激光焊接机,用来验证焊接工艺。
双工位旋转或者对置布局
双工位是量产场景里使用较多的布局形式,分为旋转转台和两侧对置工装两种。机器人在其中一个工位完成焊接,操作人员可以在另外一个工位完成工件拆装,两项动作同步进行,减少机器人等待时间。
工件换型时,只需要更换工装夹具,程序调用即可,适合订单稳定、品种不算太多的产品。同等功率的工业机器人激光焊接机,双工位布局可以提升单位时间产出,多数中小批量量产工厂优先考虑这类形式。
地轨长行程多工位布局
地轨布局是把工业机器人激光焊接机安装在直线滑轨上,机器人可以沿着轨道移动,依次对接多个工装工位。适合长度比较长的工件,或是同一套工作站需要兼顾多种不同规格工件的场景。
这种布局占用场地更长,整体投入高于双工位方案,优势是柔性更强,一套机器人可以覆盖多个焊接点位,不用单独增加机器人本体。适合产品跨度大、焊接位置分散的加工场景。
对接输送线的流水线布局
流水线布局会把工业机器人激光焊接机嵌入整条产线,工件通过输送工装自动流转,配合上游下料、下游检测工序连续作业。上下料由输送机构自动完成,很少需要人工介入。
这种布局适合大批量固定品类的持续生产,节拍由整条产线统一管控。前期需要做好信号对接,和上下游设备联调,改造难度偏高,适合订单稳定、长期持续生产的工厂。
布局方案核对要点
选定布局之前,要核算单件焊接时长、装夹耗时,综合算出实际节拍,不要只看设备理论参数。同时核对车间的可用空间、通道位置,预留维护检修的区域。
还要考虑后续产能扩容的可能性,部分布局后期增加工位难度比较大。工艺试样阶段,同步测试不同工件在对应布局下的运行状态,确认换型时长、安全防护范围。
匹配产能去选择工业机器人激光焊接机的布局,平衡投入、场地和产出,避免出现产能过剩或者产能不足的问题,让设备稳定适配车间生产节奏。
海维激光可根据车间场地、订单结构定制工业机器人激光焊接机工作站布局,从单工位试制到流水线嵌入都可落地。前期配合工艺试样、节拍测算,同步完成安全防护与联调规划,配套持续的技术支持,帮你把设备利用率稳定在合理水平。
 扫一扫添加微信