
激光焊接机每天使用保护气体的用气量是多少?
很多企业在采购激光焊接机和核算生产成本时,也会关注保护气体消耗量。气体费用是激光焊接长期使用中主要的耗材成本之一,提前算准每日用气量,能方便车间做预算、储备气源和控制生产成本。激光焊接机的实际用气量没有固定统一数值,主要受设备类型、焊接材质、工作时长和调试参数影响,下面结合工厂实际工况,给大家讲清楚常规用气标准和核算方式。
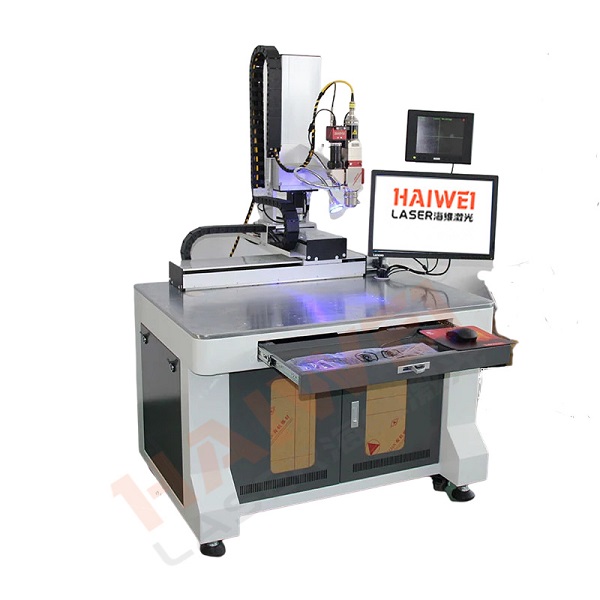
激光焊接机常规气体流量参考标准
市面主流激光焊接机,保护气体多选用氩气、氮气两种,不同材质焊接对应的流量区间不同,也是日常用气核算的基础。普通的碳钢、不锈钢焊接,气体流量一般设置在12至18升每分钟。
铝、铜等反光率高的有色金属焊接,需要加大气体防护力度,流量通常调整在18至25升每分钟,避免焊接区域氧化,保障焊缝成型质量。
自动化激光焊接机和手持式激光焊接机的基础流量标准基本一致,差异主要来自实际焊接启停频率,设备待机状态下不会持续大量耗气,只有焊接作业时才会稳定供气。
标准工况下每日用气量精准核算
按照工厂常见八小时工作制、设备持续作业的标准工况计算,取行业通用中间流量15升每分钟测算,单台激光焊接机每日理论用气量约7.2立方米。如果是有色金属高频焊接,流量按20升每分钟计算,单日用气量可达9.6立方米左右。
实际生产中不会全程满负荷焊接,加上工件上下料、设备调试、工序间隔的待机时间,多数车间单台激光焊接机实际日均耗气,基本维持在5至8立方米区间,适配大多数中小批量加工场景。
影响激光焊接机用气量的核心因素
首先是焊接材质与工艺要求,精密小件焊接可适当降低流量,厚板、异形件焊接需要稳定气流防护,耗气量会小幅提升。其次是设备操作习惯,频繁空载通气、提前开机通气、关机延时断气,都会增加无效耗气量。
另外老旧设备的气压阀、管路存在轻微漏气隐患,也会导致用气量偏高。优质激光焊接机的气路控制系统更精准,通气响应及时,能有效减少不必要的气体浪费,长期使用更节省耗材成本。
降低用气成本的实用小方法
车间可以根据不同工件固定对应气体流量参数,避免盲目调高流量造成浪费。规范操作人员作业流程,减少空载通气时长,定期检查气路管道、阀门的密封性,排查隐性漏气问题。
同时选用气路设计优化的激光焊接机,依靠精准的供气控制系统,在保障焊接品质的前提下,合理控制气体消耗。
海维激光提供的高品质激光焊接机搭载优化的气路控制系统,供气精准稳定,可适配各类材质焊接工艺。设备能有效减少无效耗气,搭配完善的现场调试和运维服务,帮助企业精准把控用气成本,实现品质与能耗的合理平衡。

 扫一扫添加微信