
手持激光焊接机适合哪些活?一份按工件厚度和批量划分的适用清单
手持激光焊接机这几年铺得很快,很多人买之前都有一个疑问:这玩意儿到底能焊什么、不能焊什么。答案其实很清楚,它适合的是"中小批量、形状不规则、位置不好固定、又不想上工装"的活。按厚度、批量、材料三个维度分一下,边界就出来了。
先说厚度。手持机的主流功率是500W、800W、1000W、1200W、1500W,还有更高功率的机型。不锈钢的实用熔深大概是:1000W焊1mm到1.5mm,熔深0.9mm到1.2mm;1500W焊2mm到3mm,熔深2mm左右;2000W以上能到4mm。碳钢比不锈钢好焊一些,同样功率熔深略深。铝合金反射率高,熔深要打折,通常需要更高功率和更慢的焊速,或者用摆动焊。镀锌板要注意锌层蒸发产生的气孔和烟尘,得配抽风。铜的难度最大,薄铜可以焊,厚铜基本要靠高功率或者绿光、蓝光激光器。
按厚度给一份清单:0.5mm以下的薄板,手持机不是最优选,热输入稍微控制不好就烧穿,更适合用脉冲点焊或者小功率连续焊配摆动;0.5mm到1mm,手持机很合适,厨卫、钣金、机箱机柜、广告字这些场景用得最多;1mm到3mm,是手持机的主力区间,护栏、货架、门窗、不锈钢管件、五金结构件都能干;3mm到6mm,要用1500W以上,对操作手法要求高,焊速慢,适合维修和少量生产;6mm以上,建议上机械手或者专机,手持机效率跟不上。
再说批量。手持机的优势是灵活,劣势是依赖人。几十件、几百件的订单,手持机比做专机划算;几千件以上的稳定订单,专机或者机械手的单件成本会低很多。判断的临界点大概是:同类工件月产量超过3000件,且形状规则、可以固定,就该考虑自动化。月产量几百件到一两千件,手持机最经济。
按场景列一份适用清单。
厨卫行业:不锈钢水槽、台面、柜体的拼缝和角缝,手持机操作灵活,焊缝窄,变形小,后续抛光省事。这是手持机用得最成熟的场景之一。
钣金机箱机柜:薄板搭接、框架角焊,工件大、不好上工装,手持机直接推到工位上焊,省了搬运。
广告标识:不锈钢字、铜字、铝字的拼接,字形复杂,专机没法做,手持机一个人一把枪就能搞定。
门窗护栏:不锈钢管、铝管的对接和角接,现场安装和工厂预制都能用。
汽车维修和改装:排气管、车身钣金、底盘结构件,位置刁钻,手持机是刚需。
模具修补:注塑模、压铸模的局部修补,用脉冲机型,热影响区小,不会让模具退火。这个场景对功率和脉宽要求高,要选带脉冲功能的机型。
五金制品:拉手、合页、支架、货架、展示架,品种多批量小,换型不用调设备。
医疗器械:不锈钢器械、外壳、管件的焊接,要求焊缝洁净、可抛光,手持机能做,但要控制飞溅。
珠宝首饰:链扣、镶口、戒圈的修补,需要小光斑和低热输入,通常用更小功率的机型配细光纤。
现场施工:管道、栏杆、钢结构的现场安装,设备能搬、能接发电机,这是手持机相对专机最大的优势。
哪些活不适合手持机?高精度、窄公差、要求熔深完全一致的批量件,比如电池极耳、连接片、精密电子元器件;需要全位置自动焊接的大型结构;要求焊缝内部无气孔的承压件;薄板高速连续焊的生产线。这些场景该上专机、机械手或者自动化产线。
买手持机的时候,有几个配置值得关注。
焊枪重量。连续作业的工人对重量很敏感,枪体两三公斤和四公斤,一天的疲劳程度完全不同。摆动功能。带摆动的枪能改善焊缝成型、降低气孔,尤其是搭接和角接。送丝系统。焊厚板或者有间隙的工件要送丝,送丝机的稳定性直接影响焊缝质量。保护气控制。手持机大多用氩气或者混合气,气路要能调流量,喷嘴要匹配。安全防护。激光防护眼镜是必须的,面罩、防护帘也要配,别图省事。
还有一点:手持机的操作门槛低,但焊出好焊缝还是要练。功率、焊速、角度、离焦量、气体流量、摆动参数,六个变量配合,新手焊出来是"焊上了",老师傅焊出来是"焊好了"。企业买设备的时候,最好让厂家做一次现场培训,把常见材料和厚度的参数固化成卡片,贴在工位上。
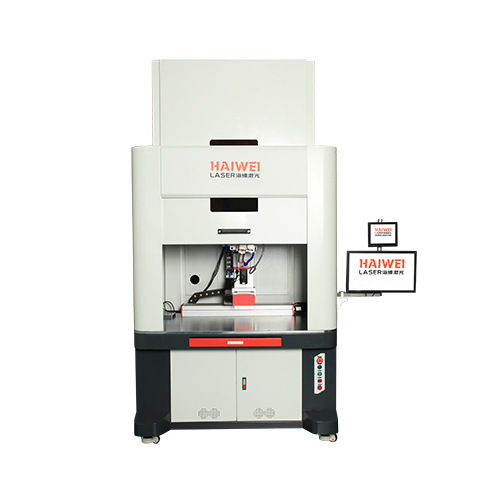
深圳市海维激光科技有限公司的激光焊接机系列覆盖手持、平台、机械手配套等形态,手持机在五金、厨卫、广告、门窗、维修这些行业出货比较多,配件和保护镜片、喷嘴的供应也跟得上。国内客户的技术支持和售后是7×24小时响应,设备出问题不用等。
还得说清楚一点:手持激光焊接机是工具,不是万能药。它能解决的是"位置不好固定、批量不大、形状不规则"这三类问题。把它的边界搞清楚,买回去才不会被闲置。
 扫一扫添加微信